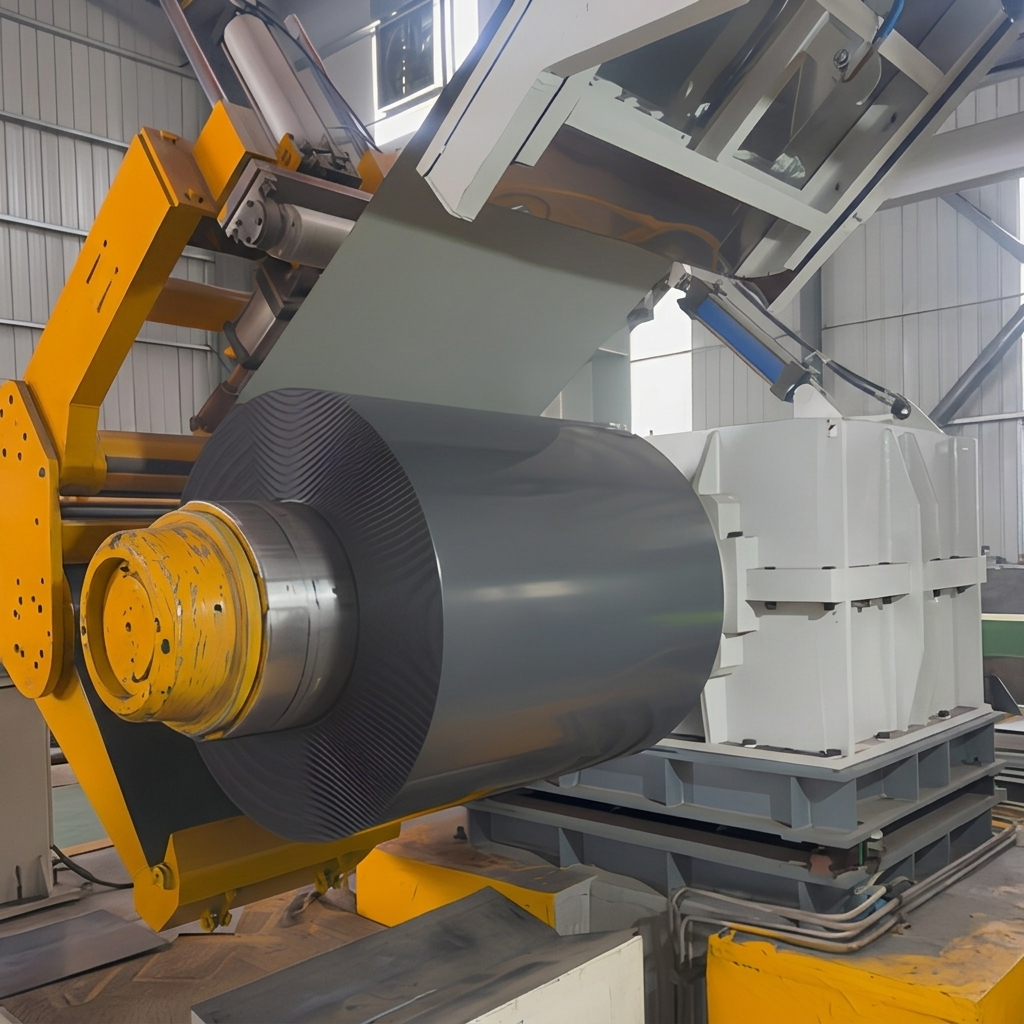
Tenká kalibra Ppgl coil predstavuje jeden z najnáročnejších materiálov z hľadiska technických požiadaviek v súčasnom oceľovom spracovaní. Keď spracovatelia pracujú s tenkostennými PPGL materiálmi materiálmi s hrúbkou pod 0,4 mm, kombinácia kovového povlaku a farbivej vrstvy vytvára podklad, ktorý veľmi citlivo reaguje na mechanické napätie. Základný galvalumová oceľová cievka podklad obsahuje približne 55 percent hliníka, 43,5 percent zinku a 1,5 percent kremíka, čo poskytuje kovu charakteristickú rovnováhu medzi odolnosťou voči korózii a tvárnosťou. Toto zloženie však robí tenkostennými PPGL materiálmi citlivým na poškodenie povrchu pri spracovaní, ak strojné vybavenie vyvoláva nadmerné vibrácie alebo hluk, pretože akustická energia sa priamo premieňa na mechanické mikroúdery na natieranej ploche.
Praktické dielňové prostredia ukazujú, že spracovanie Ppgl coil za vysokého hluku – zvyčajne presahujúceho 85 decibelov v mieste rezu – vedie k nárastu povrchovej mikroškrabania o 12 až 18 percent v porovnaní so štandardným galvalumová oceľová cievka spracovaným pri úrovniach hluku pod 72 decibelov. Táto priama korelácia medzi úrovňou hluku a kvalitou povrchu núti popredných výrobcov investovať do pokročilých techník spracovania cievok s nízkym hlukom zabezpečenie integrity povlaku je kľúčové pre výkon konečného výrobku a jeho prijatie zákazníkmi počas zložitej Výroby PPGL pracovné postupy.
Zdroje hluku v štandardných výrobných linkách
Hlavné zdroje hluku v Ppgl coil výrobných linkách vznikajú v troch odlišných etapách: odvinovanie, rezanie a orezanie na dĺžku. Počas odvinovania sa náhly uvoľnenie napätia v pásiku generuje nárazový hluk, ktorý môže dosiahnuť 90 decibelov alebo viac, najmä ak vnútorný priemer nezodpovedá špecifikáciám mandrelu. Rezanie vytvára nepretržitý vysokofrekvenčný hluk od rotujúcich nožov, ktoré sa dotýkajú galvalumová oceľová cievka pásika. Ppgl coil povrch, pričom úroveň hluku je priamo úmerná ostrosti noža a rýchlosti rezného procesu.
Operácie strihania na dĺžku predstavujú najvýznamnejší zdroj hluku v tenkostennými PPGL materiálmi spracovaní. Keď sa strihací nôž dotkne kovu, náhla uvoľnenie strihovej energie vyvolá ostrý akustický impulz, ktorý šíri rázové vlny cez galvalumová oceľová cievka substrát. Tieto rázové vlny môžu spôsobiť lokálne odštiepenie náteru na reznom okraji, najmä ak systém náteru ešte úplne nevykryštalizoval. Porozumenie týchto akustických mechanizmov umožňuje technikom uplatniť cieľové opatrenia na zníženie hluku, ktoré chránia sluch pracovníkov a zároveň zachovávajú Ppgl coil kvalitu povrchu.
Techniky spracovania s nízkou úrovňou hluku pre moderné dielne
Zavedenie spracovania s nízkou úrovňou hluku pre tenkostennými PPGL materiálmi vyžaduje systematický prístup na viacerých staniciach vybavenia. Prvou technikou je modernizácia systémov odvinovačov hydraulickou reguláciou napätia, ktorá postupne uvoľňuje Ppgl coil materiál, ktorý zníži účinok impaktného hluku o 15 až 20 decibelov v porovnaní s mechanickými brzdovými systémami. Táto modernizácia je obzvlášť dôležitá pre galvalumová oceľová cievka s hrúbkou pod 0,35 mm, kde náhle zmeny napätia môžu spôsobiť teleskopovanie a poškodenie okrajov.
Pri operáciách strihania sa zníženie hluku zameriava na optimalizáciu geometrie noža. Nože na strihanie z karbidu wolframu s optimalizovanými uhlami sklonu – zvyčajne 28 až 32 stupňov pre Ppgl coil – znížia rezný hluk o 18 až 25 percent a zároveň predĺžia životnosť noža až o 40 percent. Okrem toho inštalácia akustických tlmiacich krytov okolo stanovísk na strihanie môže znížiť okolitý hluk o 12 až 15 decibelov, čím vytvorí bezpečnejšie a lepšie kontrolovateľné prostredie pre tenkostennými PPGL materiálmi operácie. Investícia do týchto krytov sa zvyčajne rýchlo vráti prostredníctvom znížených Výroby PPGL mier odmietnutia a zvýšenej produktivity pracovníkov.
Porovnanie hladiny hluku podľa metódy spracovania
| Spôsob spracovania |
Úroveň hluku (dB) |
Miera povrchových defektov (%) |
Odporúčané pre tenké materiály |
| Štandardné mechanické odvinovanie |
88-95 |
12-18 |
No |
| Hydraulické napínacie odvinovanie |
68-75 |
3-5 |
Áno |
| Štandardné rotačné strihanie |
82-90 |
8-12 |
Obmedzené |
| Optimalizované strihanie karbidom |
65-72 |
2-4 |
Áno |
| Štandardné strihanie |
85-92 |
10-15 |
No |
| Postupné strihanie |
70-78 |
3-6 |
Áno |
Prípadová štúdia praktického využitia a kontroly kvality
V nedávnom projekte týkajúcom sa výroby 0,3 mm Ppgl coil pre panelové obaly spotrebných zariadení implementovala spracovateľská prevádzka komplexnú stratégiu zníženia hlučnosti po celej výrobnej linke. Projekt vyžadoval 45 ton tenkostennými PPGL materiálmi substrátu s prispôsobeným polyestrovým povlakom farby RAL 9003 biela. Počiatočné skúšky s použitím štandardného spracovateľského vybavenia vyprodukovali povrchové defekty na 14 percentách Ppgl coil výstupu, najmä vo forme mikroškrabov, ktoré boli viditeľné pri kontrolnom osvetlení pod uhlom.
Po rekonštrukcii odvinovacieho zariadenia s hydraulickou reguláciou napätia a výmeny štandardných strihacích nožov za optimalizované nože z karbidu wolframu znížila prevádzka hladinu hluku z 89 decibelov na 71 decibelov na pozícii operátora. Dôležitejšie je, že Ppgl coil miera povrchovej chyby klesla na 3,2 percenta, čo predstavuje významné zlepšenie výťažku pri prvej kontrolnej skúške počas Výroby PPGL .galvalumová oceľová cievka substrát neukazoval žiadne trhliny na okraji ani odštiepenie farby a finálne panely pre spotrebné elektrické spotrebiče splnili všetky kritériá zákazníckej kontroly pri prvej predloženej vzorke. Tento prípad ukazuje, že techník spracovania cievok s nízkym hlukom je nielen otázkou profesionálneho zdravia, ale aj priamym faktorom ovplyvňujúcim kvalitu.
Pokyny na nastavenie zariadenia na zníženie hluku
Výrobcovia, ktorí sa snažia optimalizovať svoje Ppgl coil spracovanie s cieľom znížiť hladinu hluku, by mali postupovať podľa štruktúrovaného protokolu nastavovania. Najprv vykonajte základnú auditívnu kontrolu hluku pomocou kalibrovaných meradiel hladiny hluku umiestnených na pracovných staniciach operátorov počas bežného tenkostennými PPGL materiálmi spracovanie prebieha. Zaznamenajte hladiny hluku v každej fáze – odvinovanie, rezanie, strihanie a skladanie – aby ste identifikovali miesta zásahu s najväčším dopadom. Po druhé, uprednostnite modernizácie, ktoré zároveň riešia problém hluku aj povrchovú kvalitu, napríklad hydraulické systémy na reguláciu napätia a optimalizované geometrie nožov.
Po tretie, zaveste pravidelný graf kontrol a výmeny nožov pre všetky Ppgl coil rezacie zariadenia. Tupé nože nielen zvyšujú hladinu hluku o 8 až 12 decibelov, ale tiež spôsobujú hrany a chyby na okraji každého galvalumová oceľová cievka výrobku. Po štvrté zvážte inštaláciu tlmiacich podložiek proti vibráciám pod spracovacie zariadenia, ktoré môžu znížiť prenášaný hluk o 5 až 8 decibelov a zároveň zlepšiť presnosť dĺžky rezu. Tieto úpravy vytvárajú optimalizované prostredie pre pokročilé Výroby PPGL zariadenia pri súčasnom dodržiavaní predpisov týkajúcich sa hluku na pracovisku v rôznych trhových regiónoch.
Pri získavaní vysokokvalitných ocelových materiálov má veľký význam spolupráca s overenými výrobcami z odvetvia. Spoločnosť Shenyang Yuanhe disponuje profesionálnymi dielňami na vyrovnanie, rozrezávanie a rezanie vybavenými modernými strojmi, ktoré zabezpečujú prísnu kontrolu kvality. Ich pokročilá výrobná infraštruktúra konzistentne zaručuje nižšiu úroveň hluku pri spracovaní a vynikajúcu kvalitu povrchu pri každej Ppgl coil a galvalumová oceľová cievka dodávke, čo ideálne podporuje náročné požiadavky globálnych dodávkových reťazcov.
 EN