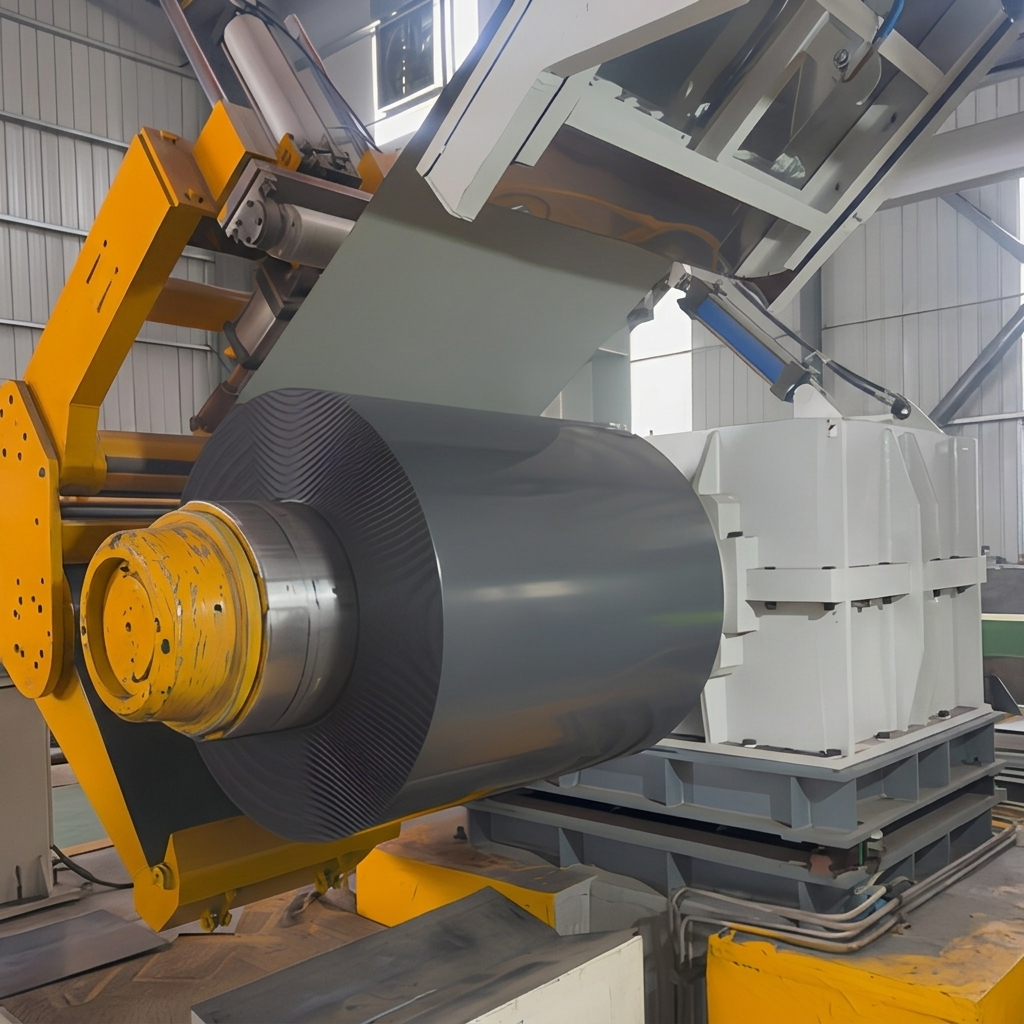
Gauge Tipis Ppgl coil mewakili salah satu bahan paling menuntut dari segi teknikal dalam pemprosesan keluli moden. Apabila pengilang bekerja dengan pPGL berat jenis rendah bahan di bawah 0.4 mm, gabungan lapisan logam dan cat mencipta substrat yang sangat sensitif terhadap tekanan mekanikal. Substrat asas mengandungi kira-kira 55 peratus aluminium, 43.5 peratus zink, dan 1.5 peratus silikon, memberikan logam itu keseimbangan ciri ketahanan kakisan dan kebolehbentukan yang unik. Namun, komposisi ini menjadikan gegelung keluli galvalume substrat pPGL berat jenis rendah rentan terhadap kerosakan permukaan semasa peralatan pemprosesan menghasilkan getaran atau bunyi berlebihan, kerana tenaga akustik secara langsung bertukar menjadi impak mikro-mekanikal pada permukaan berkat.
Persekitaran bengkel praktikal menunjukkan bahawa pemprosesan Ppgl coil dalam keadaan hingar yang tinggi—biasanya melebihi 85 desibel pada titik pemotongan—menghasilkan peningkatan 12 hingga 18 peratus dalam mikro-goresan permukaan berbanding proses piawai gegelung keluli galvalume yang diproses pada aras hingar di bawah 72 desibel. Korelasi langsung antara aras hingar dan kualiti permukaan ini telah mendorong pengilang utama melabur dalam teknik pemprosesan gegelung berhingar rendah yang canggih. Menjamin integriti lapisan adalah penting bagi prestasi produk akhir dan penerimaan pelanggan semasa proses Pembuatan PPGL yang kompleks alur kerja.
Sumber Hingar dalam Talian Pemprosesan Piawai
Sumber hingar utama dalam Ppgl coil talian pembuatan berasal daripada tiga peringkat berbeza: pembukaan gegelung, penghelaian, dan operasi potong-ke-panjang. Semasa pembukaan gegelung, pelepasan ketegangan secara tiba-tiba dalam satu gegelung keluli galvalume jalur menghasilkan hingar impak yang boleh mencapai 90 desibel atau lebih tinggi, terutamanya apabila diameter dalaman tidak sepadan dengan spesifikasi mandrel. Operasi penghelaian menghasilkan hingar frekuensi tinggi berterusan daripada bilah putar yang bersentuhan dengan Ppgl coil permukaan, dengan tahap kebisingan secara langsung berkadar terus dengan ketajaman bilah dan kelajuan pemotongan.
Operasi memotong kepada panjang tertentu merupakan penyumbang kebisingan paling signifikan dalam pPGL berat jenis rendah pemprosesan. Apabila bilah gunting menyentuh logam, pelepasan tenaga ricih secara tiba-tiba menghasilkan denyut akustik tajam yang menghantar gelombang kejut melalui gegelung keluli galvalume substrat. Gelombang kejut ini boleh menyebabkan pengelupasan cat setempat di tepi potongan, terutamanya apabila sistem cat belum sepenuhnya kering. Pemahaman tentang mekanisme akustik ini membolehkan juruteknik melaksanakan strategi mitigasi spesifik yang melindungi pendengaran pekerja dan mengekalkan Ppgl coil kualiti permukaan.
Teknik Pemprosesan Berisik Rendah untuk Bengkel Moden
Melaksanakan pemprosesan berisik rendah untuk pPGL berat jenis rendah memerlukan pendekatan sistematik di pelbagai stesen peralatan. Teknik pertama melibatkan peningkatan sistem pembuka gulungan dengan kawalan tekanan hidraulik yang secara beransur-ansur melepaskan Ppgl coil bahan, mengurangkan bunyi hentaman sehingga 15 hingga 20 desibel berbanding sistem brek mekanikal. Kemaskini ini amat penting bagi gegelung keluli galvalume dengan ketebalan di bawah 0.35 mm, di mana perubahan ketegangan secara tiba-tiba boleh menyebabkan kesan teleskop dan kerosakan pada tepi.
Bagi operasi penghelaian, pengurangan bunyi berfokus pada pengoptimuman geometri bilah. Pisau penghelaian karbon tungsten dengan sudut rake yang dioptimumkan—biasanya antara 28 hingga 32 darjah untuk Ppgl coil —mengurangkan bunyi pemotongan sebanyak 18 hingga 25 peratus sambil memperpanjang jangka hayat bilah sehingga 40 peratus. Selain itu, pemasangan kandung peredam akustik di sekitar stesen penghelaian boleh mengurangkan bunyi persekitaran sebanyak 12 hingga 15 desibel, mencipta persekitaran yang lebih selamat dan terkawal untuk pPGL berat jenis rendah operasi. Pelaburan dalam kandung ini biasanya memberikan pulangan dengan cepat melalui pengurangan Pembuatan PPGL yang kompleks kadar penolakan dan peningkatan produktiviti pekerja.
Perbandingan Tahap Bunyi Mengikut Kaedah Pemprosesan
| Kaedah pemprosesan |
Aras Kebisingan (dB) |
Kadar Kecacatan Permukaan (%) |
Disyorkan untuk Ketebalan Rendah |
| Pembukaan Gulungan Mekanikal Piawai |
88-95 |
12-18 |
No |
| Pengelupasan Tegangan Hidraulik |
68-75 |
3-5 |
Ya |
| Pemotongan Putar Piawai |
82-90 |
8-12 |
Terhad |
| Pemotongan Karbida Dioptimumkan |
65-72 |
2-4 |
Ya |
| Pemotongan Piawai |
85-92 |
10-15 |
No |
| Pemotongan Progresif |
70-78 |
3-6 |
Ya |
Kajian Kes Aplikasi Praktikal dan Kawalan Kualiti
Dalam satu projek terkini yang melibatkan pembuatan 0.3 mm Ppgl coil untuk panel pelindung peralatan, sebuah kemudahan pemprosesan melaksanakan strategi berisik rendah menyeluruh di sepanjang talian pengeluarannya. Projek ini memerlukan 45 tan pPGL berat jenis rendah substrat dengan salutan poliester putih RAL 9003 tersuai. Ujian awal menggunakan peralatan pemprosesan piawai menghasilkan cacat permukaan pada 14 peratus daripada Ppgl coil keluaran, terutamanya dalam bentuk goresan mikro yang kelihatan di bawah pemeriksaan pencahayaan condong.
Selepas memasang semula pengelupas dengan kawalan tekanan hidraulik dan menggantikan bilah penghela biasa dengan pisau karbon tungsten yang dioptimumkan, kemudahan tersebut berjaya mengurangkan bunyi proses daripada 89 desibel kepada 71 desibel di kedudukan operator. Lebih penting lagi, Ppgl coil kadar ketidaksempurnaan permukaan turun kepada 3.2 peratus, yang menunjukkan penambahbaikan besar dalam hasil pertama semasa Pembuatan PPGL yang kompleks . Siri gegelung keluli galvalume substrat tidak menunjukkan retakan di tepi atau pengelupasan cat, dan panel peralatan akhir lulus semua kriteria pemeriksaan pelanggan pada hantaran pertama. Kes ini menunjukkan bahawa pemprosesan gegelung berhingar rendah bukan sekadar pertimbangan kesihatan pekerjaan tetapi juga pendorong kualiti langsung.
Garispanduan Pelarasan Peralatan untuk Pengurangan Bunyi
Pembuat yang ingin mengoptimumkan proses Ppgl coil mereka untuk bunyi yang lebih rendah harus mengikuti protokol pelarasan berstruktur. Pertama, jalankan audit bunyi asas menggunakan meter desibel yang telah dikalibrasi yang diletakkan di stesen operator semasa operasi normal pPGL berat jenis rendah menjalankan proses. Rekod aras bunyi pada setiap peringkat—membuka gulungan, memotong, menggunting, dan menindih—untuk mengenal pasti titik intervensi yang memberi impak paling tinggi. Kedua, utamakan peningkatan yang menangani kedua-dua bunyi dan kualiti permukaan secara serentak, seperti sistem kawalan tekanan hidraulik dan geometri bilah yang dioptimumkan.
Ketiga, laksanakan jadual pemeriksaan dan penggantian bilah secara berkala untuk semua Ppgl coil peralatan pemotong. Bilah tumpul tidak hanya meningkatkan bunyi sebanyak 8 hingga 12 desibel tetapi juga menghasilkan gerigi dan kecacatan tepi pada setiap gegelung keluli galvalume produk. Keempat, pertimbangkan pemasangan pad pengasingan getaran di bawah peralatan pemprosesan, yang boleh mengurangkan bunyi terpancar sebanyak 5 hingga 8 desibel serta meningkatkan ketepatan panjang potongan. Pelarasan ini mencipta persekitaran yang dioptimumkan untuk teknologi canggih Pembuatan PPGL yang kompleks sambil memenuhi peraturan bunyi tempat kerja di pelbagai rantau pasaran.
Apabila mencari bahan keluli premium, bekerjasama dengan pengilang industri yang berpengalaman membuat perbezaan besar. Shenyang Yuanhe mengekalkan bengkel rata, memotong, dan memotong profesional yang dilengkapi jentera moden untuk memastikan kawalan kualiti yang ketat. Infrastruktur pembuatan canggih mereka secara konsisten menghasilkan tahap hingar pemprosesan yang lebih rendah dan kualiti permukaan yang unggul pada setiap Ppgl coil dan gegelung keluli galvalume penghantaran, menyokong keperluan rantai bekalan global yang kompleks dengan sempurna.
 EN