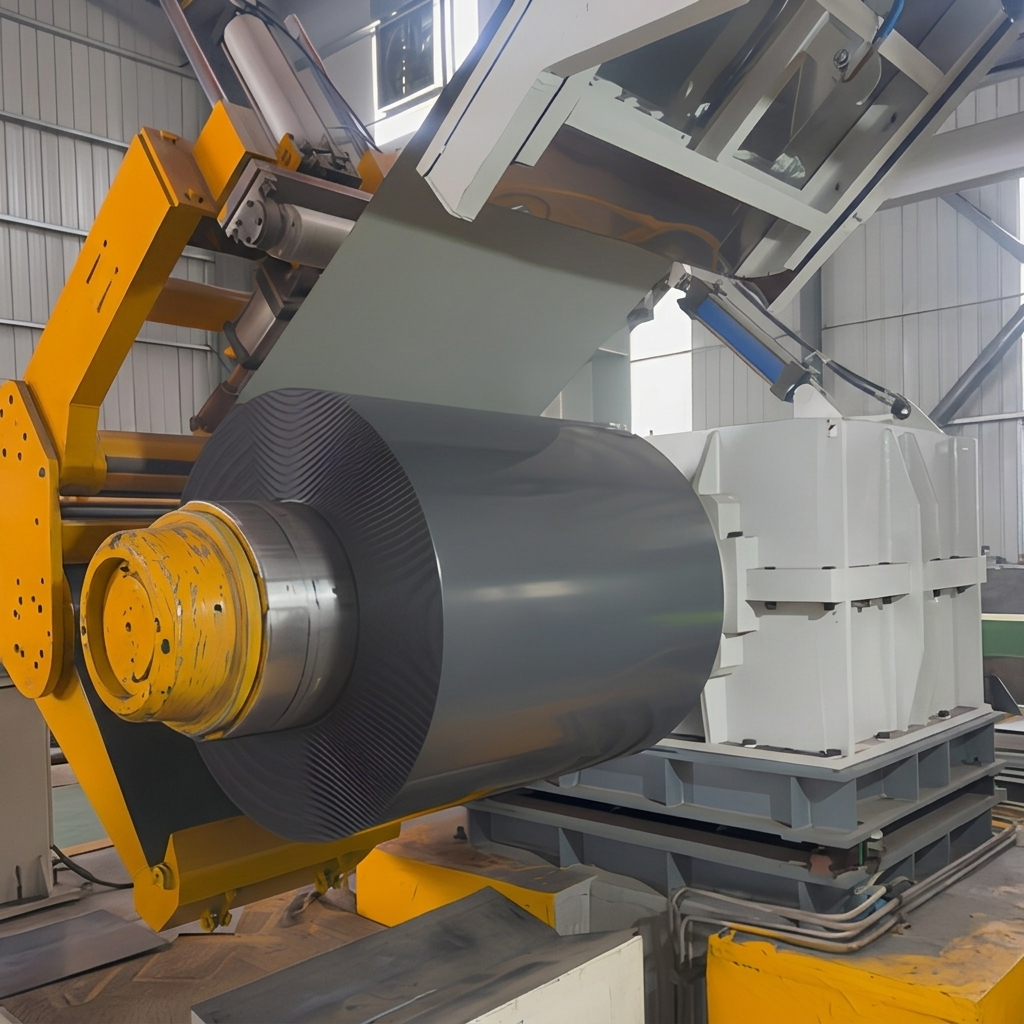
Tynnskjerm Ppgl spole dette er eit av dei mest tekniske materiala i moderne stålbearbeiding. Når fabrikanter jobbar med pPGL med tynnforgrening i tillegg til å ha eit høgt utsleppingsnivå på 0,4 mm, skaper kombinasjonen av metallisk belegg og måleskift eit substrat som reagerer sterkt på mekanisk belastning. Det underliggende elementet galvalume Stål Coil substratet inneheld omtrent 55 prosent aluminium, 43,5 prosent sink og 1,5 prosent silisium, som gjev metallet den karakteristiske balansen av korrosjonsmotstand og formabilitet. Denne samansetninga gjer likevel pPGL med tynnforgrening dei er sårbare for overflateskader når bearbeidingsutstyret genererer overdreven vibrasjon eller støy, fordi lydenergi direkte omsetjer seg i mekaniske mikrokonsekvensar på den måla overflaten.
Praktiske verkstadsumge viser at prosessering av data er ein viktig del av den Ppgl spole under høye støyforhold—typisk over 85 desibel ved skjæringsspunktet—resulterer i en økning på 12 til 18 prosent i overflate-mikroskraper sammenlignet med en standard galvalume Stål Coil behandlet ved støynivåer under 72 desibel. Denne direkte korrelasjonen mellom støynivå og overflatekvalitet har fått ledende produsenter til å investere i avanserte lavstøyspolebehandlingsmetoder å sikre beleggintegritet er avgjørende for sluttproduktets ytelse og kundetilfredshet under komplekse PPGL-fabrikasjonsprosesser arbeidsflyter.
Støykilder i standardfabrikasjonslinjer
De viktigste støykildene i Ppgl spole fabrikasjonslinjer stammer fra tre tydelige faser: avrulling, slitting og kutting til lengde. Under avrulling gir den plutselige spenningsfrigivelsen i et galvalume Stål Coil bånd opphav til støtstøy som kan nå 90 desibel eller mer, spesielt når innerdiameteren ikke samsvarer med mandrels spesifikasjoner. Slitting genererer kontinuerlig høyfrekvent støy fra roterende kniver som treffer Ppgl spole overflaten, med støy nivåer som er direkte proporsjonale med skarpheten på kniven og skjærehastigheten.
Kutt-til-lengde-operasjoner utgjør den største støykilden i pPGL med tynnforgrening behandling. Når skjærekniven treffer metallet, produserer den plutselige frigivelsen av skjær energi en skarp akustisk impuls som sender sjokkbølger gjennom galvalume Stål Coil underlaget. Disse sjokkbølgene kan føre til lokal malingavblistering ved kantkuttet, spesielt når malingssystemet ikke er fullstendig herdet. Å forstå disse akustiske mekanismene gir teknikere mulighet til å implementere målrettede tiltak for å beskytte arbeidstakers hørsel og opprettholde Ppgl spole overflatekvalitet.
Lavstøybehandlingsmetoder for moderne verksteder
Å implementere lavstøybehandling for pPGL med tynnforgrening krever en systematisk tilnærming over flere utstyrsstasjoner. Den første teknikken innebærer å oppgradere utrullingsanordninger med hydraulisk spennkontroll som gradvis frigir Ppgl spole materiale, som reduserer støy fra påvirkningsstøy med 15 til 20 desibel sammenlignet med mekaniske bremsesystemer. Denne oppgraderingen er spesielt viktig for en galvalume Stål Coil med tykkelser under 0,35 mm, der plutselige spenningsendringer kan føre til teleskopering og kantedamage.
For skjæring er støyreduksjon fokusert på optimalisering av knivgeometri. Skjærekniver av wolframkarbid med optimaliserte angrepsvinkler – typisk 28 til 32 grader for en Ppgl spole – reduserer skjærestøy med 18 til 25 prosent samtidig som knivlivslengden økes med opptil 40 prosent. I tillegg kan installasjon av akustiske dempingskabinetter rundt skjærestasjoner redusere omgivelsesstøy med 12 til 15 desibel, noe som skaper et tryggere og mer kontrollert miljø for pPGL med tynnforgrening operasjoner. Investeringen i slike kabinebetegnelser gir vanligvis rask avkastning gjennom reduserte PPGL-fabrikasjonsprosesser avvisningsrater og forbedret arbeidstakers produktivitet.
Sammenligning av støynivå etter prosessmetode
| Behandlingsmetode |
Støylnivå (dB) |
Andel overflatefeil (%) |
Anbefalt for tynne mål |
| Standard mekanisk avrulling |
88-95 |
12-18 |
No |
| Hydraulisk spenningsavvikling |
68-75 |
3-5 |
Ja |
| Standard roterende skjæring |
82-90 |
8-12 |
Begrenset |
| Optimert karbidskjæring |
65-72 |
2-4 |
Ja |
| Standard skjæring |
85-92 |
10-15 |
No |
| Progressiv skjæring |
70-78 |
3-6 |
Ja |
Praktisk anvendelse og kvalitetskontroll – casestudie
I et nylig prosjekt med fremstilling av 0,3 mm Ppgl spole for apparathuspaneler implementerte en prosessanlegg en omfattende strategi for lav støy over hele produksjonslinjen. Prosjektet krevet 45 tonn pPGL med tynnforgrening substrat med en tilpasset RAL 9003 hvit polyesterbelagning. Første prøver med standard prosessutstyr ga overflatefeil på 14 prosent av Ppgl spole produksjonen, hovedsakelig i form av mikroskraper som var synlige ved inspeksjon med skrått lys.
Etter å ha oppgradert avvikleren med hydraulisk spennkontroll og erstattet standard skjæreklinger med optimerte kniver av wolframkarbid, reduserte anlegget prosessstøyen fra 89 desibel til 71 desibel ved operatørposisjonen. Viktigere enn dette var at Ppgl spole overflatefeilprosenten sank til 3,2 prosent, noe som representerer en betydelig forbedring av første-gang-utbyttet under PPGL-fabrikasjonsprosesser du kan ikkje. Dei galvalume Stål Coil substratet viste ingen kantsprekker eller malingavblistering, og de endelige apparatpanelene besto alle kundekontrollkriterier ved første innlevering. Dette tilfellet demonstrerer at lavstøyspolebehandlingsmetoder ikke bare er et yrkesmessig helsehensyn, men også en direkte kvalitetsdriver.
Utstyrsjusteringsveiledning for støyreduksjon
Produsenter som ønsker å optimere sin Ppgl spole prosessering for lavere støy bør følge en strukturert justeringsprotokoll. Først må en grunnlagsstøymåling utføres ved hjelp av kalibrerte desibelmålere plassert ved operatørstasjoner under normal pPGL med tynnforgrening behandlingsløp. Registrer støynivåene i hver fase – avrulling, skjæring, klipping og stableing – for å identifisere de inngrepene som har størst virkning. For det andre: gi prioritet til oppgraderinger som takler både støy og overflatekvalitet samtidig, for eksempel hydrauliske spennkontrollsystemer og optimaliserte knivgeometrier.
Skjæreutstyr. Tredje: innfør en regelmessig inspeksjons- og utskiftingsplan for alle Ppgl spole kniver. Sløve kniver øker ikke bare støynivået med 8–12 desibel, men skaper også krøller og kantdefekter på alle galvalume Stål Coil produkter. Fjerde: vurder installasjon av vibrasjonsisoleringsskiver under behandlingsutstyret, noe som kan redusere overført støy med 5–8 desibel og samtidig forbedre nøyaktigheten til kuttlengden. Disse justeringene skaper en optimal miljø for avanserte PPGL-fabrikasjonsprosesser samtidig som de oppfyller arbeidsplassens støyreguleringer i ulike markedsområder.
Når man kjøper premiumstålmaterialer, gjør samarbeid med erfarna industrileverandører en stor forskjell. Shenyang Yuanhe har profesjonelle flattings-, slittings- og skjærevirksomheter utstyrt med moderne maskineri for å sikre streng kvalitetskontroll. Deres avanserte produksjonsinfrastruktur leverer konsekvent lavere prosessstøy og bedre overflatekvalitet på hver Ppgl spole og galvalume Stål Coil forsegling, noe som perfekt støtter komplekse globale forsyningskjeder.
 EN