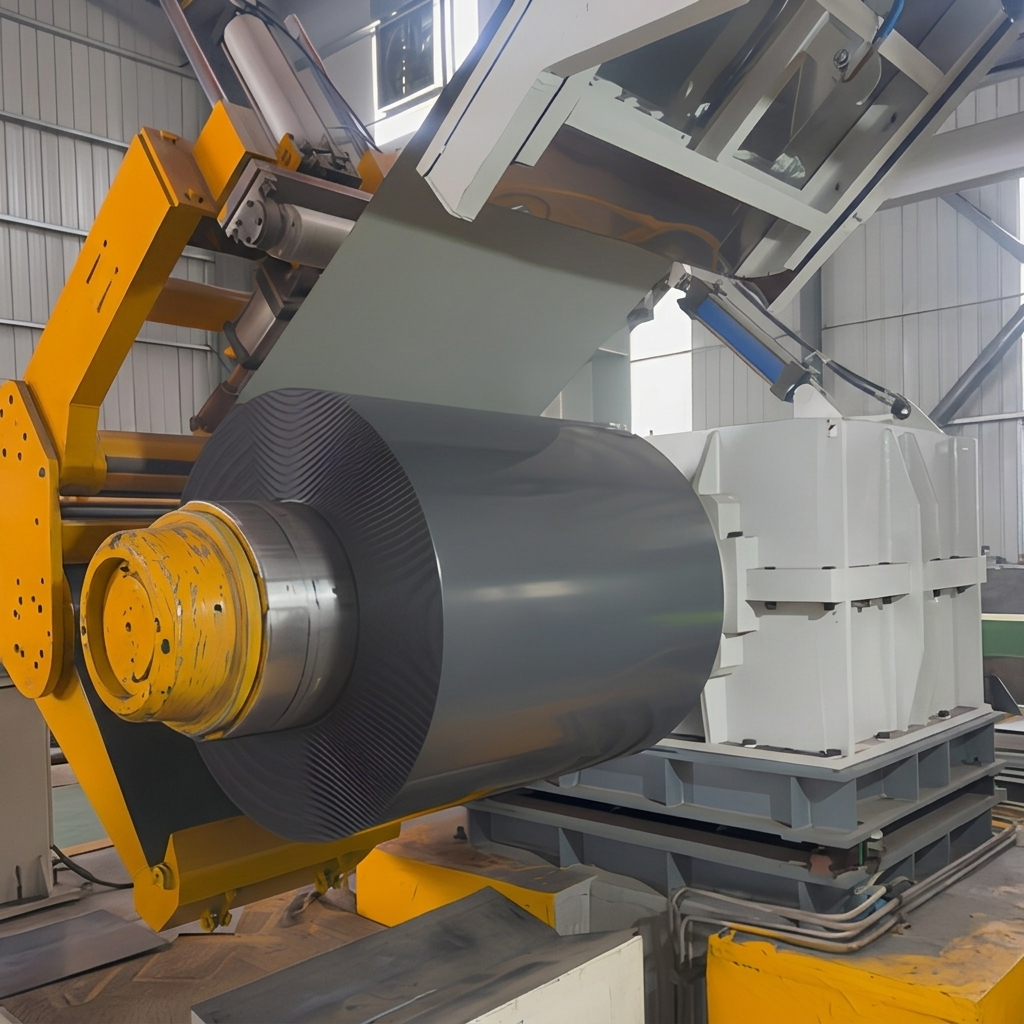
Ohut kalvo Ppgl kaarika edustaa yhtä teknisesti vaativimmista materiaaleista nykyaikaisessa teräksen käsittelyssä. Kun valmistajat käsittelevät ohutta PPGL-kelaa materiaaleja, joiden paksuus on alle 0,4 mm, metallipinnoitteen ja maalikerroksen yhdistelmä muodostaa alustan, joka reagoi erityisen herkästi mekaaniseen rasitukseen. Alustassa on noin 55 prosenttia alumiinia, 43,5 prosenttia sinkkiä ja 1,5 prosenttia silikonia, mikä antaa metallille sen ominaisen korrosionkestävyyden ja muovattavuuden tasapainon. Tämä koostumus tekee kuitenkin galvalume-teräskaappi herkäksi pinnan vaurioitumiselle, kun käsittelylaitteet aiheuttavat liiallista värähtelyä tai melua, koska akustinen energia muuttuu suoraan mekaanisiksi mikroiskuiksi maalipinnalle. ohutta PPGL-kelaa alttiiksi pinnan vaurioitumiselle, kun käsittelylaitteet aiheuttavat liiallista värähtelyä tai melua, koska akustinen energia muuttuu suoraan mekaanisiksi mikroiskuiksi maalipinnalle.
Käytännön työpisteympäristöissä osoittaa, että käsittely Ppgl kaarika jos äänenvoima on korkealla ääntä koskevissa olosuhteissayleensä yli 85 desibelin leikkauspisteessäpinta-alalla syntyvät mikroharhaukset lisääntyvät 12-18 prosenttia verrattuna vakio- galvalume-teräskaappi käsitellään alle 72 desibelin melutasoilla. Tämä suora yhteys melutason ja pintojen laadun välillä on saanut johtavat valmistajat investoimaan kehittyneisiin vähäräiskäyttöisen kaapelien käsittely teknisiä menetelmiä. Lataavan peitteen eheyden varmistaminen on elintärkeää lopputuotteen suorituskykyyn ja asiakkaan hyväksymiseen monimutkaisissa PPGL-laitteiden valmistus työnkulkuissa.
Määräiset äänenlähteet
Tärkeimmät melunlähteet Ppgl kaarika valmistuslinjat ovat peräisin kolmesta eri vaiheesta: purkamisesta, leikkaamisesta ja pitkän leikkauksesta. Kun kiertäminen on käynnissä, jännitteen äkillinen vapautuminen galvalume-teräskaappi jälki aiheuttaa iskuääntä, joka voi olla 90 desibelin tai enemmän, erityisesti jos sisädiametri ei vastaa käärmeen eritelmiä. Jakaustoiminnasta syntyy jatkuvaa korkeataajuusta melua, joka tulee pyörivien terästen kohdalla, joka koskettaa Ppgl kaarika pinta, jonka melutaso on suoraan verrannollinen terän terävyyteen ja leikkuunopeuteen.
Pituusleikkaukset ovat merkittävin melun aiheuttaja ohutta PPGL-kelaa käsittelyssä. Kun leikkuuterä koskettaa metallia, leikkausenergian äkillinen vapautuminen tuottaa terävän akustisen impulssin, joka lähettää iskuaaltoja läpi galvalume-teräskaappi alustan. Nämä iskuaallot voivat aiheuttaa paikallisesti maalin irtoamista leikkausreunan kohdalla, erityisesti kun maalijärjestelmä ei ole vielä täysin kovettunut. Näiden akustisten mekanismien ymmärtäminen mahdollistaa teknikoiden kohdennettujen lievitysratkaisujen toteuttamisen, joiden avulla suojataan työntekijöiden kuuloa ja säilytetään Ppgl kaarika pinnan laatu.
Matalameluiset käsittelymenetelmät moderniin työpaitaan
Matalameluisen käsittelyn toteuttaminen ohutta PPGL-kelaa vaatii systemaattista lähestymistapaa useilla laitteistoasemilla. Ensimmäinen menetelmä on päivittää puristuspyöräjärjestelmät hydraulisella jännityksen säädöllä, joka vapauttaa asteittain Ppgl kaarika materiaali, joka vähentää iskumelua 15–20 desibeliä verrattuna mekaanisiin jarrujärjestelmiin. Tämä päivitys on erityisen tärkeä galvalume-teräskaappi paksuudella alle 0,35 mm, jossa äkilliset jännitysmuutokset voivat aiheuttaa putkimaisen venymisen ja reunojen vaurioitumisen.
Leikkausoperaatioissa melun vähentäminen keskittyy terän geometrian optimointiin. Optimoiduilla kallistuskulmilla varustetut volframikarbidi-leikkausterät – tyypillisesti 28–32 astetta Ppgl kaarika – vähentävät leikkausmelua 18–25 prosenttia ja pidentävät terän käyttöikää enintään 40 prosenttia. Lisäksi akustisten vaimennuskuorten asentaminen leikkausasemien ympärille voi vähentää ympäristömelua 12–15 desibeliä, mikä luo turvallisemman ja tarkemmin ohjattavan ympäristön ohutta PPGL-kelaa operaatioita varten. Näiden kuorten sijoittamiseen liittyvä investointi tuottaa yleensä nopeasti takaisin vähentynyt PPGL-laitteiden valmistus hylkäysaste ja parantunut työntekijöiden tuottavuus.
Melutasojen vertailu käsittelymenetelmän mukaan
| Käsittelymenetelmä |
Melutaso (dB) |
Pinnan virheaste (%) |
Suositeltava ohuille levyille |
| Standardi mekaaninen puristus |
88-95 |
12-18 |
No |
| Hydraulinen jännityksen purku puristuskelalla |
68-75 |
3-5 |
Kyllä |
| Standardi pyörivä jakolevy |
82-90 |
8-12 |
Rajoitettu |
| Optimoitu karbidijakolevy |
65-72 |
2-4 |
Kyllä |
| Standardileikkaus |
85-92 |
10-15 |
No |
| Edistävä leikkaus |
70-78 |
3-6 |
Kyllä |
Käytännön soveltaminen ja laadunvalvontatapaus
Viimeisessä projektissa, jossa valmistettiin 0,3 mm paksuisia Ppgl kaarika kotitalouslaitekotelojen levyjä, käsittelylaitos otti käyttöön kattavan matalan melun strategian koko tuotantolinjallaan. Projekti vaati 45 tonnia ohutta PPGL-kelaa alustamateriaalia, jolla oli räätälöity RAL 9003 valkoinen polyestripinnoite. Alkuperäiset kokeet standardilla käsittelylaitteistolla tuottavat pinnan virheitä 14 prosentissa Ppgl kaarika tuotteesta, joita olivat pääasiassa mikrosyrjäykset, jotka näkyivät vinosta valaistuksesta tehdyn tarkastuksen aikana.
Kun kierukkaan jälkikäyttöön asennettiin hydraulinen jännityksen säätö ja tavallisien leikkuuterästen tilalle käytettiin optimoituja volframikarbidi-teriä, tehtaan käsittelyn melutaso laski 89 desibelistä 71 desibeliin operaattorin paikalla. Tärkeämpää vielä on, että Ppgl kaarika pinnan virheiden osuus laski 3,2 prosenttiin, mikä edustaa merkittävää parannusta ensimmäisellä käsittelykerralla saavutettavassa tuottavuudessa. PPGL-laitteiden valmistus - Mitä? - Mitä? galvalume-teräskaappi alustamateriaali ei osoittanut reunojen halkeilua tai maalin irtoamista, ja lopulliset kodinkoneiden paneelit täyttivät kaikki asiakkaan tarkastusvaatimukset ensimmäisellä toimituksella. Tämä tapaus osoittaa, että vähäräiskäyttöisen kaapelien käsittely melun vähentäminen ei ole pelkästään työterveyden kysymys, vaan suora laadun ajaja.
Melun vähentämiseen tähtäävät laitteiston säätöohjeet
Valmistajat, jotka pyrkivät optimoimaan Ppgl kaarika käsittelyään alhaisemman melun saavuttamiseksi, tulisi noudattaa rakennettua säätöprotokollaa. Ensimmäiseksi on suoritettava perusmelutarkastus kalibroitujen desibelimittojen avulla operaattorien työpaikoilla normaalissa ohutta PPGL-kelaa käsittelyprosessit. Mittaa melutasot jokaisessa vaiheessa – kelojen purkamisessa, leikkausleikkauksessa, leikkaamisessa ja pinottavissa – tunnistaaksesi suurimman vaikutuksen omaavat parannuskohteet. Toiseksi, anna etusija sellaisille päivityksille, jotka parantavat sekä melutasoa että pinnanlaatua yhtä aikaa, kuten hydrauliset jännityksen säätöjärjestelmät ja optimoidut terämuodot.
Leikkuulaitteet. Tylsät terät lisäävät melutasoa 8–12 desibeliä Ppgl kaarika ja aiheuttavat myös reunojen karheutta ja reunavikoja kaikkiin tuotteisiin. galvalume-teräskaappi neljänneksi, harkitse värähtelyn eristysmattojen asentamista käsittelylaitteiden alle; ne voivat vähentää siirtyvää melua 5–8 desibeliä ja parantaa samalla leikkauspituuden tarkkuutta. Nämä säädöt luovat optimoidun ympäristön edistettyjen PPGL-laitteiden valmistus tuotteiden valmistukseen samalla kun noudatetaan työpaikan melurajoituksia eri markkina-alueilla.
Premiumteräsmateriaalien hankinnassa kokeneiden teollisuuden valmistajien kanssa tehty yhteistyö tekee merkittävän eron. Shenyang Yuanhe pitää ammattimaisia tasaus-, leikkaus- ja leikkuutuotantotiloja, joissa käytetään modernia koneistoa tarkkaa laadunvalvontaa varten. Heidän edistynyt valmistusinfrastruktuurinsa tuottaa jatkuvasti alhaisempia käsittelymelutasoja ja parempaa pinnanlaatua jokaisessa Ppgl kaarika ja galvalume-teräskaappi toimituksessa, mikä täyttää täydellisesti monimutkaisten globaalien toimitusketjujen vaatimukset.
 EN