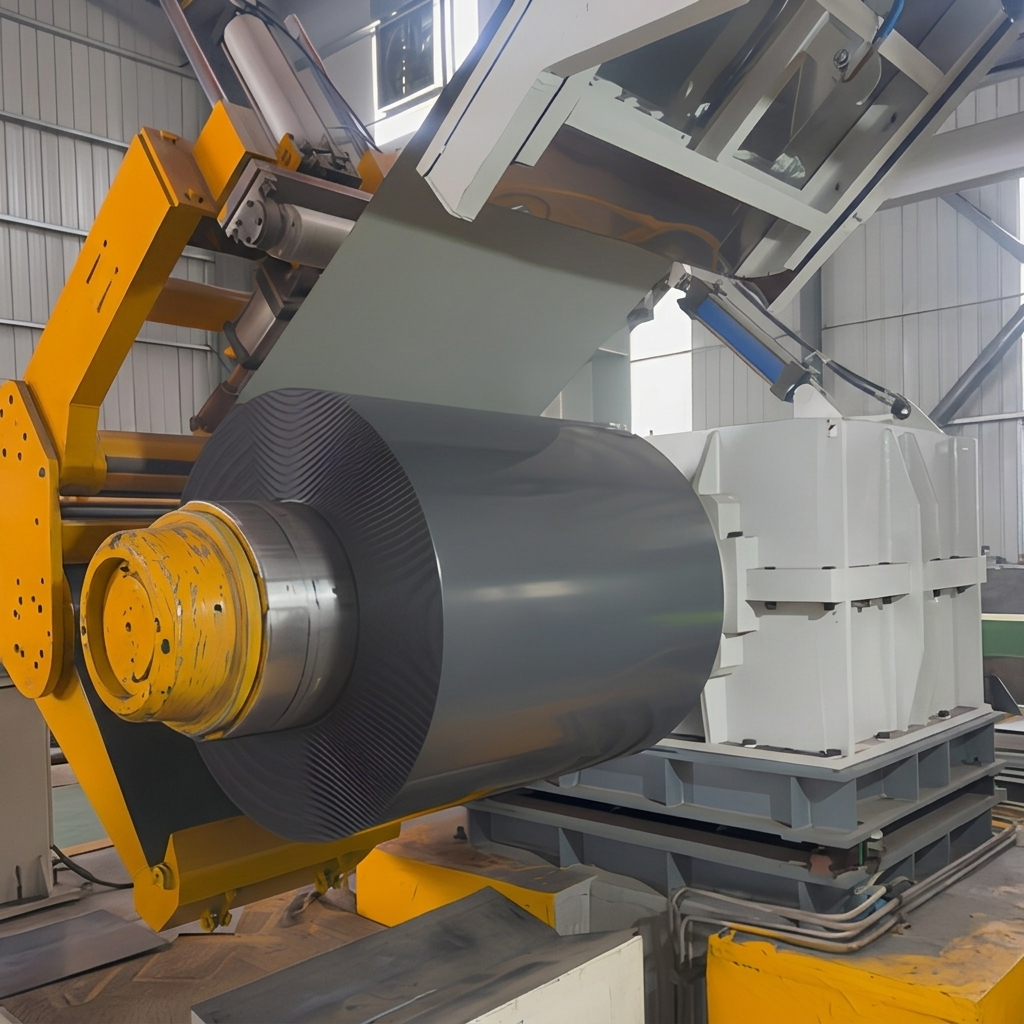
ความหนาบาง Ppgl coil เป็นวัสดุที่มีความท้าทายด้านเทคนิคมากที่สุดชนิดหนึ่งในกระบวนการผลิตเหล็กสมัยใหม่ เมื่อผู้ผลิตทำงานกับ ม้วน PPGL ความหนาบาง วัสดุที่มีความหนาน้อยกว่า 0.4 มม. การรวมกันของชั้นโลหะเคลือบและชั้นสีจะสร้างพื้นผิวที่ตอบสนองต่อแรงเครื่องจักรได้อย่างไวมาก ฐานโลหะด้านล่างประกอบด้วย ม้วนเหล็กเคลือบสังกะสี-อลูมิเนียม (Galvalume) อะลูมิเนียมประมาณ 55 เปอร์เซ็นต์ สังกะสี 43.5 เปอร์เซ็นต์ และซิลิคอน 1.5 เปอร์เซ็นต์ ทำให้โลหะมีสมดุลระหว่างความต้านทานการกัดกร่อนและความสามารถในการขึ้นรูปตามลักษณะเฉพาะ อย่างไรก็ตาม องค์ประกอบนี้ทำให้ ม้วน PPGL ความหนาบาง มีแนวโน้มเสียหายที่พื้นผิวขณะแปรรูป หากอุปกรณ์เกิดการสั่นหรือเสียงดังเกินไป เนื่องจากพลังงานเสียงจะเปลี่ยนเป็นแรงกระทบจุลภาคต่อพื้นผิวที่เคลือบสีโดยตรง
สภาพแวดล้อมในโรงงานจริงแสดงให้เห็นว่าการแปรรูป Ppgl coil ภายใต้สภาวะที่มีเสียงดังสูง—โดยทั่วไปเกิน 85 เดซิเบล ที่จุดตัด—จะทำให้จำนวนรอยขีดข่วนเล็กๆ บนพื้นผิวเพิ่มขึ้น 12 ถึง 18 เปอร์เซ็นต์ เมื่อเทียบกับมาตรฐาน ม้วนเหล็กเคลือบสังกะสี-อลูมิเนียม (Galvalume) ที่ประมวลผลภายใต้ระดับเสียงต่ำกว่า 72 เดซิเบล ความสัมพันธ์โดยตรงระหว่างระดับเสียงกับคุณภาพพื้นผิวนี้ ได้ผลักดันให้ผู้ผลิตชั้นนำลงทุนในเทคนิคการประมวลผลคอยล์ที่ลดเสียงรบกวนได้ขั้นสูง การประมวลผลคอยล์แบบลดเสียงรบกวน การรักษาความสมบูรณ์ของชั้นเคลือบมีความสำคัญยิ่งต่อประสิทธิภาพของผลิตภัณฑ์สำเร็จรูปและการยอมรับจากลูกค้าในระหว่างกระบวนการ การผลิต PPGL ที่ซับซ้อน กระบวนการทำงาน (workflows)
แหล่งกำเนิดเสียงรบกวนในสายการผลิตมาตรฐาน
แหล่งกำเนิดเสียงรบกวนหลักใน Ppgl coil สายการผลิตมีต้นกำเนิดจากสามขั้นตอนที่แตกต่างกัน ได้แก่ การคลายม้วน การตัดแยก และการตัดตามความยาว ขณะคลายม้วน การปล่อยแรงตึงอย่างฉับพลันในแถบโลหะจะก่อให้เกิดเสียงกระแทกที่อาจสูงถึง 90 เดซิเบลหรือมากกว่านั้น โดยเฉพาะเมื่อเส้นผ่านศูนย์กลางด้านในไม่สอดคล้องกับข้อกำหนดของเพลาหมุน ม้วนเหล็กเคลือบสังกะสี-อลูมิเนียม (Galvalume) การตัดแยกจะสร้างเสียงความถี่สูงอย่างต่อเนื่องจากใบมีดหมุนที่สัมผัสกับ Ppgl coil พื้นผิว ซึ่งระดับเสียงมีสัดส่วนโดยตรงกับความคมของใบมีดและความเร็วในการตัด
การตัดวัสดุให้มีความยาวที่กำหนด ถือเป็นแหล่งกำเนิดเสียงรบกวนที่สำคัญที่สุดใน ม้วน PPGL ความหนาบาง กระบวนการผลิต เมื่อใบมีดตัดสัมผัสกับโลหะ พลังงานแรงเฉือนที่ปลดปล่อยออกมาอย่างฉับพลันจะก่อให้เกิดคลื่นเสียงที่มีความคมชัด ซึ่งส่งคลื่นกระแทกผ่าน ม้วนเหล็กเคลือบสังกะสี-อลูมิเนียม (Galvalume) วัสดุพื้นฐาน คลื่นกระแทกดังกล่าวอาจทำให้สีบริเวณขอบที่ตัดลอกตัวออกเป็นจุดๆ โดยเฉพาะเมื่อระบบสียังไม่แห้งสนิทสมบูรณ์ การเข้าใจกลไกเสียงเหล่านี้ช่วยให้ช่างเทคนิคสามารถดำเนินมาตรการบรรเทาที่ตรงจุด เพื่อคุ้มครองการได้ยินของผู้ปฏิบัติงานและรักษา Ppgl coil คุณภาพพื้นผิว
เทคนิคการประมวลผลที่สร้างเสียงรบกวนต่ำสำหรับโรงงานยุคใหม่
การนำเทคนิคการประมวลผลที่สร้างเสียงรบกวนต่ำมาใช้กับ ม้วน PPGL ความหนาบาง จำเป็นต้องใช้วิธีการแบบเป็นระบบครอบคลุมสถานีอุปกรณ์หลายจุด เทคนิคแรกคือการอัปเกรดระบบเครื่องถอดม้วนด้วยระบบควบคุมแรงตึงไฮดรอลิก ซึ่งปล่อยแรงตึงอย่างค่อยเป็นค่อยไป Ppgl coil วัสดุ ซึ่งช่วยลดเสียงรบกวนจากการกระแทกได้ 15 ถึง 20 เดซิเบล เมื่อเปรียบเทียบกับระบบเบรกแบบกลไก ปรับปรุงนี้มีความสำคัญอย่างยิ่งต่อ ม้วนเหล็กเคลือบสังกะสี-อลูมิเนียม (Galvalume) ที่มีความหนาต่ำกว่า 0.35 มม. โดยการเปลี่ยนแปลงแรงตึงอย่างฉับพลันอาจทำให้เกิดปรากฏการณ์การเลื่อนซ้อน (telescoping) และความเสียหายที่ขอบ
สำหรับกระบวนการตัดแยก (slitting) การลดเสียงรบกวนเน้นที่การปรับแต่งเรขาคณิตของใบมีด โดยใบมีดตัดแยกที่ทำจากทังสเตนคาร์ไบด์ ซึ่งมีมุมเอียงของใบมีด (rake angle) ที่เหมาะสม—โดยทั่วไปอยู่ระหว่าง 28 ถึง 32 องศา สำหรับ Ppgl coil สามารถลดเสียงขณะตัดได้ 18 ถึง 25 เปอร์เซ็นต์ พร้อมทั้งยืดอายุการใช้งานของใบมีดได้สูงสุดถึง 40 เปอร์เซ็นต์ นอกจากนี้ การติดตั้งโครงสร้างกันเสียงรอบสถานีตัดแยกยังช่วยลดเสียงรบกวนแวดล้อมได้ 12 ถึง 15 เดซิเบล ทำให้เกิดสภาพแวดล้อมที่ปลอดภัยและควบคุมได้ดียิ่งขึ้นสำหรับ ม้วน PPGL ความหนาบาง การดำเนินการ การผลิต PPGL ที่ซับซ้อน อัตราการปฏิเสธสินค้า และเพิ่มประสิทธิภาพการทำงานของพนักงาน
เปรียบเทียบระดับเสียงตามวิธีการประมวลผล
| วิธีการแปรรูป |
ระดับเสียง (เดซิเบล) |
อัตราความผิดปกติบนพื้นผิว (%) |
แนะนำสำหรับวัสดุบางพิเศษ |
| การคลายม้วนแบบกลไกมาตรฐาน |
88-95 |
12-18 |
No |
| การคลายม้วนด้วยแรงตึงแบบไฮดรอลิก |
68-75 |
3-5 |
ใช่ |
| การตัดแบบหมุนมาตรฐาน |
82-90 |
8-12 |
จำกัด |
| การตัดแบบคาร์ไบด์ที่ปรับปรุงแล้ว |
65-72 |
2-4 |
ใช่ |
| การตัดแบบเฉือนมาตรฐาน |
85-92 |
10-15 |
No |
| การตัดแบบค่อยเป็นค่อยไป |
70-78 |
3-6 |
ใช่ |
กรณีศึกษาการประยุกต์ใช้งานจริงและการควบคุมคุณภาพ
ในโครงการล่าสุดที่เกี่ยวข้องกับการผลิตแผ่นโลหะความหนา 0.3 มม. Ppgl coil สำหรับแผงเปลือกภายนอกเครื่องใช้ไฟฟ้า โรงงานแปรรูปได้นำกลยุทธ์ลดเสียงรบกวนอย่างครอบคลุมมาใช้ทั่วสายการผลิต โครงการนี้ต้องการวัสดุพื้นฐานจำนวน 45 ตัน ม้วน PPGL ความหนาบาง ที่เคลือบผิวด้วยโพลีเอสเตอร์สีขาวตามมาตรฐาน RAL 9003 แบบเฉพาะเจาะจง ในการทดลองเบื้องต้นที่ใช้อุปกรณ์แปรรูปมาตรฐาน พบข้อบกพร่องบนพื้นผิวของผลิตภัณฑ์ร้อยละ 14 Ppgl coil ส่วนใหญ่เป็นรอยขีดข่วนขนาดเล็กที่มองเห็นได้ชัดเมื่อตรวจสอบภายใต้แสงที่ส่องเข้ามาในมุมเอียง
หลังจากติดตั้งระบบควบคุมแรงตึงแบบไฮดรอลิกให้กับเครื่องม้วนวัสดุ และเปลี่ยนใบมีดตัดมาตรฐานเป็นใบมีดทังสเตนคาร์ไบด์ที่ปรับแต่งมาเป็นพิเศษ ระดับเสียงรบกวนในการผลิตลดลงจาก 89 เดซิเบลเหลือ 71 เดซิเบล ที่ตำแหน่งผู้ปฏิบัติงาน ที่สำคัญกว่านั้น อัตราความบกพร่องบนผิววัสดุลดลงเหลือ 3.2 เปอร์เซ็นต์ ซึ่งแสดงถึงการปรับปรุงอย่างมากในอัตราการผ่านการตรวจสอบครั้งแรก Ppgl coil อัตราการผ่านการตรวจสอบครั้งแรกในขั้นตอนการผลิต การผลิต PPGL ที่ซับซ้อน .ม้วนเหล็กเคลือบสังกะสี-อลูมิเนียม (Galvalume) วัสดุฐานไม่แสดงรอยแตกร้าวที่ขอบหรือการลอกของชั้นสี และแผ่นชิ้นส่วนสำหรับเครื่องใช้ไฟฟ้าที่ผลิตเสร็จสิ้นผ่านเกณฑ์การตรวจสอบของลูกค้าทั้งหมดในการส่งครั้งแรก กรณีนี้แสดงให้เห็นว่า การประมวลผลคอยล์แบบลดเสียงรบกวน การควบคุมเสียงรบกวนไม่ใช่เพียงเรื่องสุขภาพและความปลอดภัยในการทำงานเท่านั้น แต่ยังเป็นปัจจัยโดยตรงที่ส่งผลต่อคุณภาพผลิตภัณฑ์ด้วย
แนวทางการปรับแต่งอุปกรณ์เพื่อลดเสียงรบกวน
ผู้ผลิตที่ต้องการเพิ่มประสิทธิภาพกระบวนการ Ppgl coil การผลิตให้มีเสียงรบกวนต่ำลงควรปฏิบัติตามแนวปฏิบัติการปรับแต่งอย่างเป็นระบบ ขั้นตอนแรก ให้ดำเนินการประเมินระดับเสียงรบกวนพื้นฐานโดยใช้เครื่องวัดระดับเสียงที่ได้รับการสอบเทียบแล้ว วางไว้ที่ตำแหน่งผู้ปฏิบัติงานระหว่างการทำงานปกติ ม้วน PPGL ความหนาบาง กำลังดำเนินการ บันทึกระดับเสียงรบกวนในแต่ละขั้นตอน ได้แก่ การคลายม้วน การตัดแยก การตัดเฉือน และการซ้อน เพื่อระบุจุดที่การปรับปรุงจะให้ผลมากที่สุด ประการที่สอง ให้จัดลำดับความสำคัญของการอัปเกรดที่สามารถจัดการทั้งปัญหาเสียงรบกวนและคุณภาพพื้นผิวพร้อมกัน เช่น ระบบควบคุมแรงตึงแบบไฮดรอลิกและเรขาคณิตของใบมีดที่ปรับให้เหมาะสม
ประการที่สาม ให้จัดทำตารางการตรวจสอบและเปลี่ยนใบมีดอย่างสม่ำเสมอสำหรับอุปกรณ์ทั้งหมดที่ใช้ในการตัด Ppgl coil ใบมีดที่หมองไม่เพียงแต่ทำให้ระดับเสียงรบกวนเพิ่มขึ้น ๘ ถึง ๑๒ เดซิเบลเท่านั้น แต่ยังก่อให้เกิดรอยหยักและข้อบกพร่องที่ขอบของผลิตภัณฑ์ทุกชิ้น ม้วนเหล็กเคลือบสังกะสี-อลูมิเนียม (Galvalume) ประการที่สี่ ควรพิจารณาติดตั้งแผ่นกันการสั่นสะเทือนใต้อุปกรณ์การผลิต ซึ่งสามารถลดเสียงรบกวนที่ส่งผ่านได้ ๕ ถึง ๘ เดซิเบล ขณะเดียวกันยังช่วยเพิ่มความแม่นยำในการตัดให้ยาวขึ้นด้วย การปรับแต่งเหล่านี้สร้างสภาพแวดล้อมที่เหมาะสมที่สุดสำหรับเทคโนโลยีขั้นสูง การผลิต PPGL ที่ซับซ้อน ขณะเดียวกันก็ปฏิบัติตามข้อกำหนดด้านเสียงรบกวนในสถานที่ทำงานตามภูมิภาคตลาดต่าง ๆ
เมื่อจัดหาวัสดุเหล็กคุณภาพสูง การร่วมมือกับผู้ผลิตในอุตสาหกรรมที่มีประสบการณ์อย่างลึกซึ้งจะสร้างความแตกต่างอย่างมาก ฉางหยาง หยวนเหอ ดำเนินงานเวิร์กช็อปเฉพาะทางด้านการปรับผิวเรียบ การตัดแยก และการตัดตามขนาด พร้อมด้วยเครื่องจักรที่ทันสมัย เพื่อให้มั่นใจในระบบควบคุมคุณภาพที่เข้มงวด Ppgl coil และ ม้วนเหล็กเคลือบสังกะสี-อลูมิเนียม (Galvalume) การจัดส่งแต่ละครั้งของพวกเขา ได้รับประโยชน์จากโครงสร้างพื้นฐานการผลิตขั้นสูง ซึ่งช่วยลดระดับเสียงรบกวนระหว่างกระบวนการผลิตให้ต่ำลงอย่างสม่ำเสมอ และยังมอบคุณภาพพื้นผิวที่เหนือกว่า สนับสนุนความต้องการของห่วงโซ่อุปทานโลกที่ซับซ้อนได้อย่างสมบูรณ์แบบ
 EN