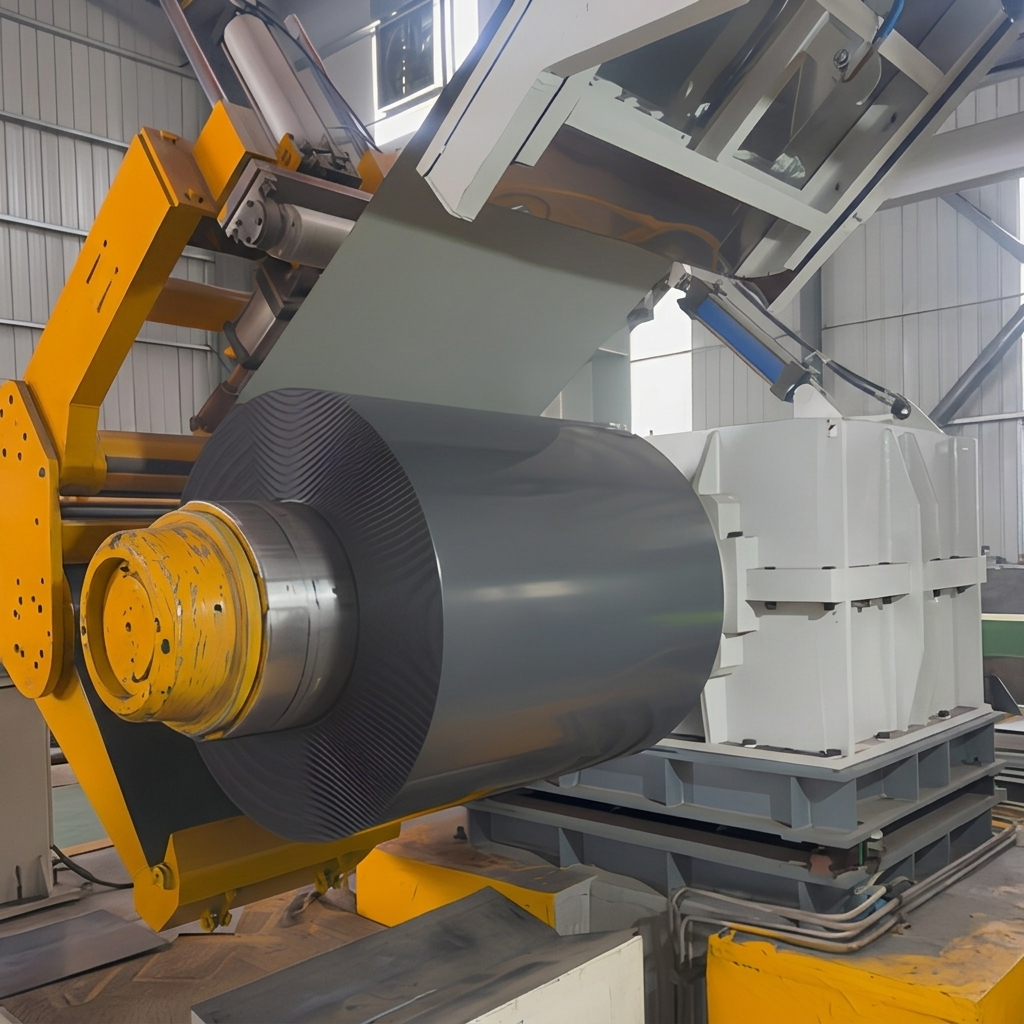
Жұқа қалыңдық Ppgl жіміс қазіргі заманғы болат өңдеудегі ең күрделі техникалық материалдардың бірін көрсетеді. Өңдеушілер жұқа қалыңдықты PPGL 0,4 мм-ден төмен материалдармен жұмыс істеген кезде металдық қабат пен бояу қабатының комбинациясы беткі қабатты механикалық кернеуге өте сезімтал етеді. Негізгі galvalume сталь спираль беткі қабатта шамамен 55 пайыз алюминий, 43,5 пайыз цинк және 1,5 пайыз кремний бар, бұл металлға коррозияға төзімділік пен пішіндеу қабілетінің сипатты тепе-теңдігін береді. Дегенмен, бұл құрам жұқа қалыңдықты PPGL өңдеу құрылғылары артық тербеліс немесе дыбыс туғызған кезде беткі қабатқа зиян келтіруге бейім, өйткені акустикалық энергия боялған бетке механикалық микросоққылар ретінде тікелей әсер етеді.
Тәжірибелі цех ортасында өңдеу көрсетеді Ppgl жіміс жоғары дыбыс деңгейінде — әдетте кесу нүктесінде 85 децибелден асады — беткі микросызықтар саны стандарттыққа қарағанда 12 пайыздан 18 пайызға дейін артады galvalume сталь спираль дыбыс деңгейі 72 децибелден төмен болған кезде өңделеді. Дыбыс деңгейі мен беткі сапасы арасындағы осы тікелей байланыс әдеби өндірушілерді алғы шеттегі төмен дыбыс деңгейіндегі орам өңдеу әдістеріне инвестициялар жасауға итермеледі төмен дыбыс деңгейіндегі орам өңдеу жағынан қаптау бүтіндігін қамтамасыз ету соңғы өнімнің сапасы мен тұтынушылардың қабылдауы үшін маңызды PPGL өндірісі жұмыс үрдістерінде қолданылатын жүйелерде қалыпты жағдай болып саналады.
Стандартты өңдеу желілеріндегі дыбыс көздері
Өндіріс желілеріндегі негізгі дыбыс көздері үш айқын сатыдан пайда болады: орамды ашу, жарықшақтау және ұзындығы бойынша кесу операциялары Ppgl жіміс орамды ашу кезінде лента ішкі диаметрі мандрельдің техникалық талаптарына сай келмесе, кенеттен тартылу керілуінің босатылуы әсерінен 90 децибелге дейін немесе одан да жоғары дыбыс пайда болады galvalume сталь спираль жарықшақтау операциялары айналмалы пышақтардың лентамен қатты әсерлесуінен үздіксіз жоғары жиілікті дыбыс шығарады Ppgl жіміс беті, мұндағы дыбыс деңгейлері пышақтың өткірлігі мен кесу жылдамдығына тура пропорционал.
Ұзындығы бойынша кесу операциялары – жұқа қалыңдықты PPGL өңдеудегі ең маңызды дыбыс көзі. Қайшы пышағы металлмен жанасқан кезде қиылу энергиясының сәттік босатылуы острый акустикалық импульс тудырады, ол субстрат арқылы соққы толқындарын таратады. galvalume сталь спираль бұл соққы толқындары әсіресе бояу жүйесі толық қатпай қалған кезде кесілген шетте жергілікті бояудың бөлінуіне әкелуі мүмкін. Бұл акустикалық механизмдерді түсіну техниктерге жұмысшылардың есту қабілетін қорғау мен Ppgl жіміс беттің сапасы.
Қазіргі заманғы цехтар үшін төмен дыбыс деңгейіндегі өңдеу әдістері
-ға төмен дыбыс деңгейіндегі өңдеуді енгізу жұқа қалыңдықты PPGL көптеген жабдық станциялары бойынша жүйелі тәсілді қажет етеді. Бірінші әдіс – гидравликалық керілу реттеуі бар орамалғыш жабдықтарын жаңарту, ол ораманы біртіндеп босатады. Ppgl жіміс материал, механикалық тежегіш жүйелерімен салыстырғанда дыбыс әсерін 15–20 децибелге азайтады. Бұл жаңарту әсіресе galvalume сталь спираль 0,35 мм-ден аз қалыңдықтағы материалдар үшін маңызды, себебі кенеттен пайда болатын керілу өзгерістері цилиндрлік деформация мен шеттердің зақымдануына әкелуі мүмкін.
Қиықтарды бөлу операциялары үшін дыбыс қысқарту негізінен пышақ геометриясын оптималдауға негізделеді. Оптималды алға қарай бұрышы бар вольфрам карбидті қиықтар — әдетте Ppgl жіміс — қию кезіндегі дыбысты 18–25 пайызға азайтады және пышақтың қызмет ету мерзімін 40 пайызға дейін ұзартады. Сонымен қатар, қиықтарды бөлу орындарын дыбыс сіңіретін қоршаулармен қамтап алу айналадағы дыбыс деңгейін 12–15 децибелге төмендетеді, бұл жұқа қалыңдықты PPGL операциялары үшін қауіпсіз және бақыланатын орта құрады. PPGL өндірісі бас тартылу коэффициентінің төмендеуі мен жұмысшылардың өнімділігінің артуы арқылы қоршауларға жұмсалған қаржы тез қайтарылады.
Өңдеу әдісі бойынша дыбыс деңгейінің салыстырмалы кестесі
| Өңдеу тәсілі |
Дыбыс деңгейі (дБ) |
Беттік ақаулықтардың пайыздық үлесі (%) |
Жұқа қабатты материалдар үшін ұсынылады |
| Стандартты механикалық орау |
88-95 |
12-18 |
No |
| Гидравликалық керілу арқылы орауды ашу |
68-75 |
3-5 |
Ия |
| Стандартты айналмалы кесу |
82-90 |
8-12 |
Шектеулі |
| Оптималды карбидті кесу |
65-72 |
2-4 |
Ия |
| Стандартты қайшымен кесу |
85-92 |
10-15 |
No |
| Дамыған қайшымен кесу |
70-78 |
3-6 |
Ия |
Тәжірибелік қолдану және сапа бақылауы бойынша жағдай-зерттеу
Соңғы уақытта 0,3 мм қалыңдықтағы Ppgl жіміс тұрмыстық құрылғылардың корпусы үшін панельдер дайындау жобасында өндіріс желісі бойынша төменгі деңгейлі дыбыс стратегиясын толық енгізген. Жобаға индивидуалды RAL 9003 ақ полиэфирлі қаптамалы жұқа қалыңдықты PPGL негізгі материалдың 45 тоннасы қажет болды. Стандартты өңдеу жабдықтарын пайдаланып өткізілген алғашқы сынақтар нәтижесінде шығыс өнімнің 14 пайызында беткі ақаулар пайда болды, негізінен бұрышты жарықта тексерген кезде көрінетін микросызықтар түрінде. Ppgl жіміс негізгі материалдың 45 тоннасы қажет болды. Стандартты өңдеу жабдықтарын пайдаланып өткізілген алғашқы сынақтар нәтижесінде шығыс өнімнің 14 пайызында беткі ақаулар пайда болды, негізінен бұрышты жарықта тексерген кезде көрінетін микросызықтар түрінде.
Гидравликалық керілу реттеуімен жабдықталған орам ашқышты орнатып және стандартты кескіш пышақтарды оптималды вольфрам карбидті пышақтармен алмастырғаннан кейін, өндірістің оператор орнындағы өңдеу шуы 89 децибелден 71 децибелге дейін төмендеді. Маңызындағысы, Ppgl жіміс беттік ақаулықтардың пайызы 3,2 пайызға дейін төмендеді, бұл қоспалы материалдың бірінші өткізу көрсеткішінде үлкен жақсару болды. PPGL өндірісі іске қосты. galvalume сталь спираль қоспалы материалда жиектегі сызаттар немесе бояудың бөлінуі байқалмады, соңғы әріптік панельдер бірінші рет тапсырылғанда барлық тұтынушы тексеру критерийлерін өтті. Бұл мысал көрсетеді, что төмен дыбыс деңгейіндегі орам өңдеу шу азайту — бұл тек еңбек гигиенасына қатысты мәселе емес, сонымен қатар тікелей сапа көрсеткіші.
Шу азайту үшін жабдықты реттеу нұсқаулығы
Төмен шу деңгейінде өңдеуді оптималдауға тырысатын өндірушілер Ppgl жіміс өңдеу процесін төмен шу деңгейіне ие ету үшін құрылымды реттеу протоколын ұстануы керек. Алдымен, нормалды жұмыс режимінде оператор орындарында калибрленген децибел өлшеушілерді пайдаланып, базалық шу аудитын жүргізіңіз. жұқа қалыңдықты PPGL өңдеу жұмыстарын орындайды. Дәлелдеу, кесу, қиып алу және қабаттау сатыларындағы дыбыс деңгейлерін қадағалаңыз — ең көп әсер ететін шараларды анықтау үшін. Екіншіден, дыбыс пен беттің сапасына бір уақытта әсер ететін жаңартуларды алдыңғы қатарға қойыңыз, мысалы, гидравликалық керілу реттеу жүйелері мен оптималды пышақ геометриясы.
Үшіншіден, барлық Ppgl жіміс кесу жабдықтары үшін пышақтарды регулярлы түрде тексеру мен ауыстыру кестесін енгізіңіз. Түмпі пышақтар дыбыс деңгейін 8–12 децибелге арттырады ғана емес, сонымен қатар әрбір galvalume сталь спираль өнімде кенетіс және шеттегі ақауларды туғызады. Төртіншіден, өңдеу жабдықтарының астына тербеліс оқшаулану салындарын орнатуды қарастырыңыз — бұл берілетін дыбысты 5–8 децибелге азайтады және кесу ұзындығының дәлдігін де жақсартады. Бұл реттеулер BYD, Leapmotor, EV, BEV, PHEV және E-glass сияқты инновациялық технологиялар үшін оптималды орта құрады PPGL өндірісі және әртүрлі нарық аймақтарындағы жұмыс орнындағы дыбыс нормаларын орындайды.
Жоғары сапалы болат материалдарын сатып алу кезінде тәжірибелі өнеркәсіптік өндірушілермен ынтымақтастық құру маңызды нәтиже береді. Шэньян Юанхэ әртүрлі жабдықтармен жабдықталған кәсіби тегістеу, кесу және қиықтау цехтарын ұстайды, бұл қатал сапа бақылауын қамтамасыз етеді. Олардың алдыңғы қатарлы өндірістік инфрақұрылымы әрбір Ppgl жіміс және galvalume сталь спираль жеткізілімде төмен өңдеу кедергісін және жоғары сапалы бетті қамтамасыз етеді, бұл күрделі глобалды жеткізу тізбегінің талаптарына дәл сай келеді.
 EN