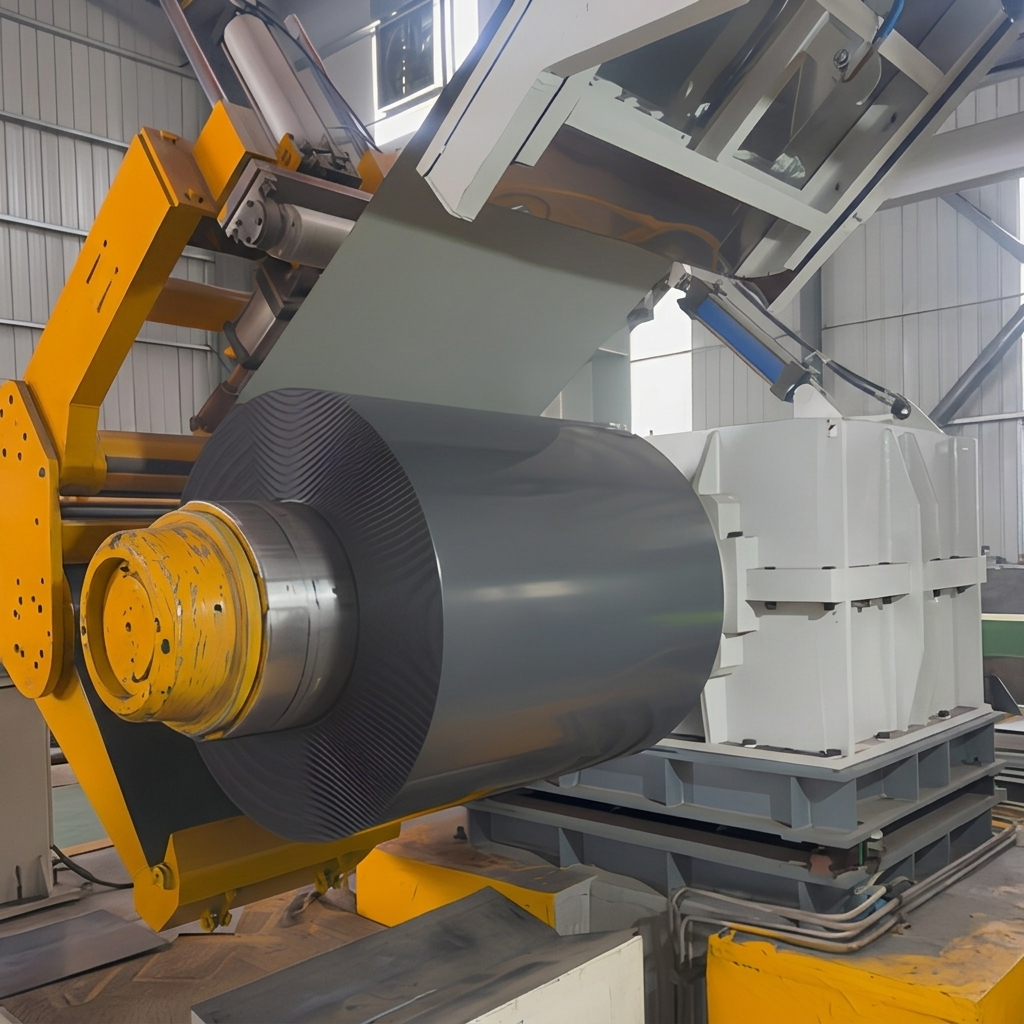
Độ dày mỏng Cuộn ppgl đại diện cho một trong những vật liệu đòi hỏi kỹ thuật cao nhất trong quá trình gia công thép hiện đại. Khi các nhà gia công làm việc với cuộn PPGL mỏng vật liệu dưới 0,4 mm, sự kết hợp giữa lớp phủ kim loại và lớp sơn tạo thành một nền có phản ứng rất nhạy với ứng suất cơ học. Nền cuộn thép Galvalume này chứa khoảng 55 phần trăm nhôm, 43,5 phần trăm kẽm và 1,5 phần trăm silicon, mang lại cho kim loại đặc tính cân bằng giữa khả năng chống ăn mòn và khả năng tạo hình. Tuy nhiên, thành phần này khiến cuộn PPGL mỏng dễ bị hư hại bề mặt khi thiết bị gia công tạo ra rung động hoặc tiếng ồn quá mức, bởi vì năng lượng âm thanh trực tiếp chuyển thành các va chạm vi cơ học lên bề mặt sơn.
Môi trường xưởng thực tế cho thấy việc gia công Cuộn ppgl trong điều kiện ồn lớnthường vượt quá 85 decibel tại điểm cắttạo ra sự gia tăng 12 đến 18 phần trăm các vết trầy xước bề mặt so với một tiêu chuẩn cuộn thép Galvalume được xử lý ở mức tiếng ồn dưới 72 decibel. Sự tương quan trực tiếp giữa mức độ tiếng ồn và chất lượng bề mặt đã thúc đẩy các nhà sản xuất hàng đầu đầu tư vào các công nghệ tiên tiến chế biến cuộn dây có tiếng ồn thấp kỹ thuật. Đảm bảo tính toàn vẹn của lớp phủ là rất quan trọng cho hiệu suất sản phẩm cuối cùng và sự chấp nhận của khách hàng trong quá trình phức tạp Sản xuất PPGL quy trình làm việc.
Nguồn tiếng ồn trong các dây chuyền xử lý tiêu chuẩn
Các nguồn tiếng ồn chính trong Cuộn ppgl các dây chuyền sản xuất bắt nguồn từ ba giai đoạn riêng biệt: mở vòng, cắt và cắt theo chiều dài. Trong quá trình mở, sự giải phóng đột ngột căng thẳng trong một cuộn thép Galvalume dải tạo ra tiếng ồn va chạm có thể đạt 90 decibel hoặc cao hơn, đặc biệt là khi đường kính bên trong không phù hợp với thông số kỹ thuật của ống dẫn. Hoạt động cắt tạo ra tiếng ồn tần số cao liên tục từ lưỡi dao quay tiếp xúc với Cuộn ppgl bề mặt, với mức độ ồn tỷ lệ thuận trực tiếp với độ sắc của lưỡi cắt và tốc độ cắt.
Các thao tác cắt theo chiều dài là yếu tố đóng góp lớn nhất vào tiếng ồn trong cuộn PPGL mỏng quá trình gia công. Khi lưỡi cắt tiếp xúc với kim loại, sự giải phóng đột ngột năng lượng cắt tạo ra một xung âm thanh mạnh, phát ra sóng xung kích lan truyền qua cuộn thép Galvalume vật liệu nền. Những sóng xung kích này có thể gây bong tróc sơn cục bộ tại mép cắt, đặc biệt khi hệ thống sơn chưa khô hoàn toàn. Việc hiểu rõ các cơ chế âm học này giúp kỹ thuật viên áp dụng các chiến lược giảm thiểu có mục tiêu nhằm bảo vệ thính giác người lao động và duy trì Cuộn ppgl chất lượng bề mặt.
Các kỹ thuật gia công ít ồn cho xưởng hiện đại
Việc áp dụng gia công ít ồn cho cuộn PPGL mỏng yêu cầu cách tiếp cận có hệ thống trên nhiều trạm thiết bị. Kỹ thuật đầu tiên là nâng cấp hệ thống cuộn băng bằng bộ điều khiển lực căng thủy lực, giúp giải phóng từ từ lực căng Cuộn ppgl vật liệu, giảm tiếng ồn do va chạm xuống 15 đến 20 decibel so với các hệ thống phanh cơ khí. Cải tiến này đặc biệt quan trọng đối với một cuộn thép Galvalume có độ dày dưới 0,35 mm, nơi những thay đổi đột ngột về lực căng có thể gây hiện tượng telescop (co rút dạng ống) và hư hại mép.
Đối với các công đoạn cắt dọc, việc giảm tiếng ồn tập trung vào tối ưu hóa hình học lưỡi dao. Dao cắt dọc làm từ carbide vonfram với góc nâng được tối ưu — thường từ 28 đến 32 độ cho một Cuộn ppgl — giúp giảm tiếng ồn khi cắt từ 18 đến 25 phần trăm đồng thời kéo dài tuổi thọ lưỡi dao lên tới 40 phần trăm. Ngoài ra, việc lắp đặt buồng cách âm xung quanh các trạm cắt dọc có thể giảm tiếng ồn môi trường từ 12 đến 15 decibel, tạo ra môi trường an toàn và kiểm soát tốt hơn cho các công đoạn cuộn PPGL mỏng cắt dọc. Sản xuất PPGL tỷ lệ sản phẩm bị loại bỏ và năng suất lao động được cải thiện.
So sánh mức độ tiếng ồn theo phương pháp gia công
| Phương pháp gia công |
Mức Độ Ồn (dB) |
Tỷ lệ khuyết tật bề mặt (%) |
Khuyến nghị cho vật liệu mỏng |
| Cuộn mở cơ khí tiêu chuẩn |
88-95 |
12-18 |
No |
| Giãn cuộn bằng thủy lực |
68-75 |
3-5 |
Có |
| Cắt xoay tiêu chuẩn |
82-90 |
8-12 |
Hạn chế |
| Cắt hợp kim cacbua tối ưu |
65-72 |
2-4 |
Có |
| Cắt thẳng tiêu chuẩn |
85-92 |
10-15 |
No |
| Cắt tiến trình |
70-78 |
3-6 |
Có |
Nghiên cứu tình huống ứng dụng thực tiễn và kiểm soát chất lượng
Trong một dự án gần đây liên quan đến việc gia công tấm dày 0,3 mm Cuộn ppgl dùng làm vỏ thiết bị gia dụng, một cơ sở sản xuất đã triển khai chiến lược giảm tiếng ồn toàn diện trên dây chuyền sản xuất của mình. Dự án yêu cầu 45 tấn cuộn PPGL mỏng vật liệu nền có lớp phủ polyester màu trắng RAL 9003 tùy chỉnh. Các thử nghiệm ban đầu sử dụng thiết bị gia công tiêu chuẩn đã gây ra khuyết tật bề mặt trên 14 phần trăm sản phẩm Cuộn ppgl đầu ra, chủ yếu dưới dạng các vết xước vi mô có thể quan sát được khi kiểm tra dưới ánh sáng chiếu xiên.
Sau khi cải tạo máy cuộn dây bằng hệ thống điều khiển lực căng thủy lực và thay thế lưỡi cắt tiêu chuẩn bằng dao cắt carbide vonfram được tối ưu hóa, cơ sở đã giảm tiếng ồn trong quá trình xử lý từ 89 decibel xuống còn 71 decibel tại vị trí vận hành. Quan trọng hơn, Cuộn ppgl tỷ lệ khuyết tật bề mặt giảm xuống còn 3,2 phần trăm, thể hiện sự cải thiện đáng kể về tỷ lệ sản phẩm đạt yêu cầu ngay lần đầu tiên trong quá trình Sản xuất PPGL .cuộn thép Galvalume vật liệu nền không xuất hiện nứt mép hay bong lớp sơn, và các tấm vỏ thiết bị cuối cùng đã đáp ứng toàn bộ tiêu chí kiểm tra của khách hàng ngay trong lần nộp đầu tiên. Trường hợp này cho thấy rằng chế biến cuộn dây có tiếng ồn thấp không chỉ là vấn đề sức khỏe nghề nghiệp mà còn là yếu tố trực tiếp ảnh hưởng đến chất lượng.
Hướng dẫn điều chỉnh thiết bị nhằm giảm tiếng ồn
Các nhà gia công muốn tối ưu hóa quy trình Cuộn ppgl xử lý để giảm tiếng ồn nên tuân theo quy trình điều chỉnh có cấu trúc. Trước tiên, thực hiện đánh giá tiếng ồn ban đầu bằng máy đo decibel đã hiệu chuẩn, đặt tại các trạm vận hành trong điều kiện hoạt động bình thường cuộn PPGL mỏng các quy trình xử lý. Ghi lại mức độ ồn tại từng giai đoạn — cuộn dây, cắt dọc, cắt ngang và xếp chồng — nhằm xác định các điểm can thiệp có tác động lớn nhất. Thứ hai, ưu tiên nâng cấp những giải pháp vừa giảm ồn vừa cải thiện chất lượng bề mặt đồng thời, ví dụ như hệ thống điều khiển lực căng thủy lực và hình dạng lưỡi cắt được tối ưu hóa.
Thứ ba, thiết lập lịch kiểm tra và thay thế lưỡi cắt định kỳ cho toàn bộ Cuộn ppgl thiết bị cắt. Lưỡi cắt cùn không chỉ làm tăng mức độ ồn thêm 8–12 decibel mà còn tạo ra các mép thừa và khuyết tật ở cạnh sản phẩm. cuộn thép Galvalume thứ tư, cân nhắc lắp đệm cách rung dưới thiết bị xử lý, giúp giảm tiếng ồn truyền qua từ 5 đến 8 decibel đồng thời nâng cao độ chính xác về chiều dài cắt. Những điều chỉnh này tạo ra một môi trường tối ưu cho các công nghệ tiên tiến Sản xuất PPGL đồng thời đáp ứng các quy định về tiếng ồn tại nơi làm việc ở các khu vực thị trường khác nhau.
Khi tìm nguồn cung vật liệu thép cao cấp, việc hợp tác với các nhà sản xuất giàu kinh nghiệm trong ngành mang lại sự khác biệt đáng kể. Shenyang Yuanhe vận hành các xưởng chuyên về làm phẳng, cắt dọc và cắt ngang chuyên nghiệp, được trang bị máy móc hiện đại nhằm đảm bảo kiểm soát chất lượng nghiêm ngặt. Cuộn ppgl và cuộn thép Galvalume cơ sở hạ tầng sản xuất tiên tiến của họ luôn duy trì mức độ ồn trong quá trình gia công thấp hơn và chất lượng bề mặt vượt trội cho mọi lô hàng, đáp ứng hoàn hảo các yêu cầu phức tạp của chuỗi cung ứng toàn cầu.
 EN