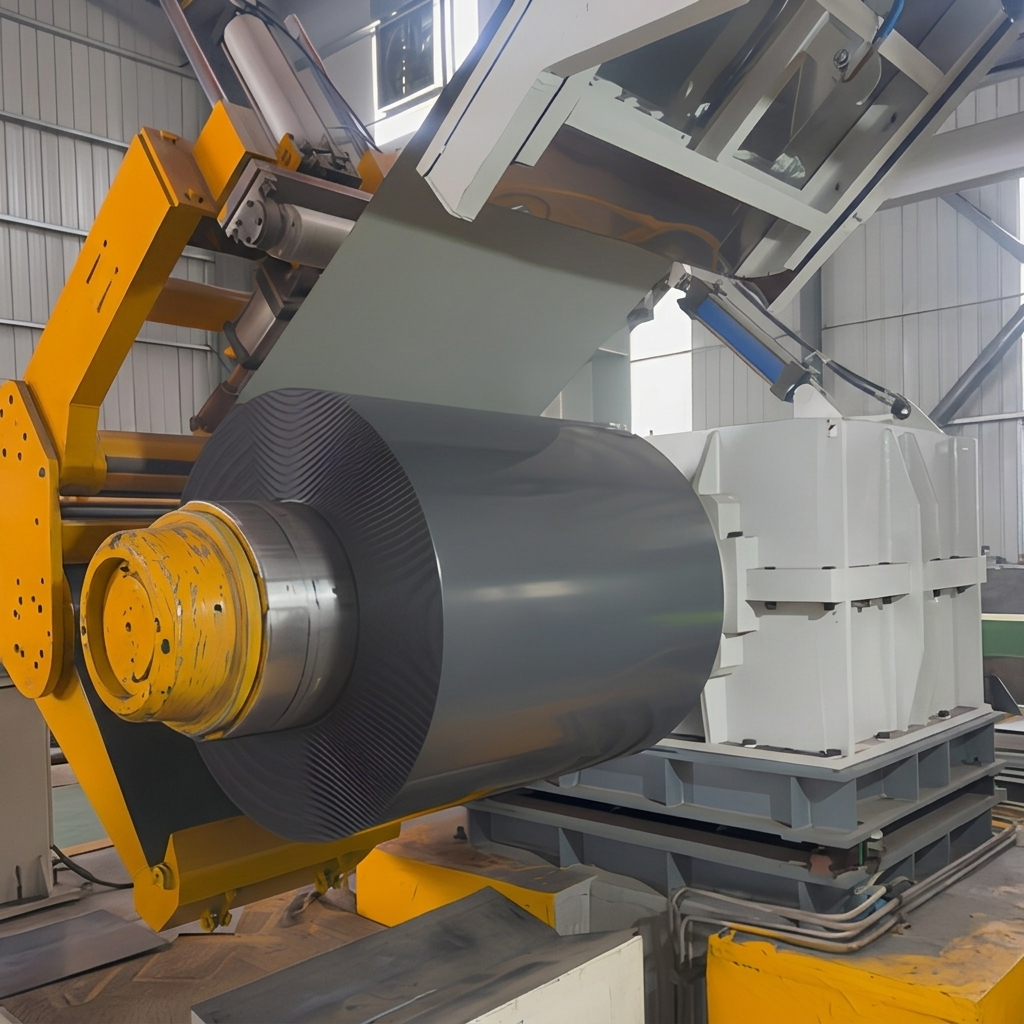
Tynd plade Ppgl tråd repræsenterer ét af de mest teknisk krævende materialer inden for moderne stålbehandling. Når fremstillere arbejder med tynd-gauge PPGL materialer under 0,4 mm skaber kombinationen af den metalliske belægning og malinglaget et underlag, der reagerer særligt følsomt over for mekanisk spænding. Det underliggende galvalume Stål Tråd underlag indeholder ca. 55 procent aluminium, 43,5 procent zink og 1,5 procent silicium, hvilket giver metallet dets karakteristiske balance mellem korrosionsbestandighed og formbarhed. Denne sammensætning gør dog tynd-gauge PPGL sårbart over for overfladeskader under behandling, hvis udstyret genererer overdreven vibration eller støj, da akustisk energi direkte omdannes til mekaniske mikroimpulser på det malede overflade.
Praktiske værkstedsforhold viser, at behandling Ppgl tråd under høje støjforhold – typisk over 85 decibel ved skæringspunktet – resulterer i en stigning på 12 til 18 procent i overfladens mikroskrabninger i forhold til en standard galvalume Stål Tråd behandlet ved stojniveauer under 72 decibel. Denne direkte sammenhæng mellem stojniveau og overfladekvalitet har fået ledende producenter til at investere i avancerede lavstøj-spiralbehandlingsmetoder at sikre belægningsintegritet er afgørende for slutproduktets ydeevne og kundeaccept under komplekse PPGL-fremstillingsprocesser arbejdsgange.
Støj-kilder i standardfremstillingslinjer
De primære støj-kilder i Ppgl tråd fremstillingslinjer stammer fra tre adskilte faser: afvikling, slitting og længdeafsnitning. Under afviklingen genererer den pludselige spændingsfrigivelse i et galvalume Stål Tråd bånd stødpåvirkningsstøj, der kan nå 90 decibel eller mere, især når indre diameter ikke svarer til mandrels specifikationer. Slittingoperationer frembringer kontinuerlig højfrekvent støj fra roterende knive, der rører ved Ppgl tråd overflade, hvor støjniveauet er direkte proportionalt med knivens skarphed og skærehastighed.
Kortskæringsoperationer udgør den største støjbidragyder i tynd-gauge PPGL behandling. Når skærekniven kommer i kontakt med metallen, frigives der pludseligt skæreeenergi, hvilket frembringer et skarpt akustisk impuls, der sender chokbølger gennem galvalume Stål Tråd substratet. Disse chokbølger kan forårsage lokal malingafbladning ved skærekanterne, især når malingssystemet ikke er fuldt udhærdet. Forståelse af disse akustiske mekanismer giver teknikere mulighed for at implementere målrettede afhjælpsstrategier, der beskytter arbejdernes hørelse og opretholder Ppgl tråd overfladekvalitet.
Lavstøjbehandlingsteknikker til moderne værksteder
Implementering af lavstøjbehandling for tynd-gauge PPGL kræver en systematisk tilgang på tværs af flere udstationsstationer. Den første teknik omfatter opgradering af avruller-systemer med hydraulisk spændingskontrol, der gradvist frigiver Ppgl tråd materiale, hvilket reducerer støjen fra stød med 15 til 20 decibel i forhold til mekaniske bremseanlæg. Denne opgradering er særligt vigtig for en galvalume Stål Tråd med tykkelser under 0,35 mm, hvor pludselige spændingsændringer kan føre til teleskopering og kantbeskadigelse.
Ved slitsningsprocesser fokuseres støjreduktionen på optimering af knivens geometri. Slitsknive af wolframcarbid med optimerede skærehældningsvinkler – typisk 28 til 32 grader for en Ppgl tråd – reducerer skærestøjen med 18 til 25 procent og forlænger knivens levetid med op til 40 procent. Desuden kan installation af akustiske dæmpende omhyllinger omkring slitsstationer reducere baggrundsstøjen med 12 til 15 decibel og dermed skabe et sikrere og mere kontrolleret miljø for tynd-gauge PPGL operationer. Investeringen i disse omhyllinger giver typisk en hurtig afbetaling gennem reducerede PPGL-fremstillingsprocesser udslagsrater og forbedret arbejdsmiljøeffektivitet.
Støjniveau-sammenligning efter bearbejdningmetode
| Forarbejdningsmetode |
Støjniveau (dB) |
Overfladedefektrate (%) |
Anbefalet til tynde materialer |
| Standard mekanisk avvikling |
88-95 |
12-18 |
No |
| Hydraulisk spændingsafvikling |
68-75 |
3-5 |
Ja |
| Standard roterende skæring |
82-90 |
8-12 |
Begrænset |
| Optimeret karbidskæring |
65-72 |
2-4 |
Ja |
| Standard skæring |
85-92 |
10-15 |
No |
| Progressiv skæring |
70-78 |
3-6 |
Ja |
Praktisk anvendelse og kvalitetskontrol – casestudie
I et nyligt projekt om fremstilling af 0,3 mm Ppgl tråd til apparathusepaneler implementerede en fremstillingsfacilitet en omfattende strategi til lav støj på hele sin produktionslinje. Projektet krævede 45 tons tynd-gauge PPGL substrat med en tilpasset RAL 9003 hvid polyesterbelægning. Indledende tests med standard procesudstyr resulterede i overfladedefekter på 14 procent af Ppgl tråd produktet, primært i form af mikroskrabninger, der var synlige ved inspektion med skråt lys.
Efter at have udstyret udtræksmaskinen med hydraulisk spændingskontrol og erstattet standard skæreklinger med optimerede knive af wolframcarbid, reducerede anlægget processtøjen fra 89 decibel til 71 decibel ved operatørpositionen. Endnu vigtigere faldt Ppgl tråd overfladedefektraten til 3,2 procent, hvilket repræsenterer en betydelig forbedring af første-gennemløbsudbyttet under PPGL-fremstillingsprocesser . Den galvalume Stål Tråd substratet viste ingen kantspaltning eller malingafbladning, og de endelige apparatpaneler bestod alle kundens inspektionskrav ved den første indsendelse. Dette tilfælde demonstrerer, at lavstøj-spiralbehandlingsmetoder ikke blot er en arbejdsmiljøovervejelse, men en direkte kvalitetsdriver.
Udstyrsjusteringsvejledning til støjreduktion
Fabrikanter, der ønsker at optimere deres Ppgl tråd proces til lavere støj, bør følge en struktureret justeringsprotokol. Først udføres en basisstøjrevision ved hjælp af kalibrerede decibelmetre placeret ved operatørstationer under normal tynd-gauge PPGL behandler løber. Registrer støjniveauerne i hver fase – afvikling, slitting, afskæring og stable – for at identificere de interventionspunkter med størst indvirkning. For det andet skal opgraderinger, der samtidig adresserer både støj og overfladekvalitet, prioriteres, f.eks. hydrauliske spændkontrolsystemer og optimerede knivgeometrier.
Skæreudstyr. Tredje: Indfør en regelmæssig inspektions- og udskiftningsskema for alle Ppgl tråd skæreudstyr. Sløve knive øger ikke kun støjen med 8–12 decibel, men genererer også burrs og kantdefekter på hvert galvalume Stål Tråd produkt. Fjerde: Overvej at installere vibrationsisolationspuder under procesudstyret, hvilket kan reducere overført støj med 5–8 decibel samt forbedre nøjagtigheden af skærelængden. Disse justeringer skaber en optimeret miljø for avanceret PPGL-fremstillingsprocesser mens der samtidig overholdes arbejdsmiljøstøjreglerne i forskellige markedsregioner.
Når man indkøber premiumstålmaterialer, gør samarbejde med erfarne brancheproducenter en betydelig forskel. Shenyang Yuanhe har professionelle værktøjsmaskiner til fladtrykning, slitting og skæring, udstyret med moderne maskineri for at sikre streng kvalitetskontrol. Deres avancerede produktionsinfrastruktur leverer konsekvent lavere processtøjniveauer og bedre overfladekvalitet på hver Ppgl tråd og galvalume Stål Tråd forsendelse og opfylder dermed perfekt de komplekse krav fra globale forsyningskæder.
 EN