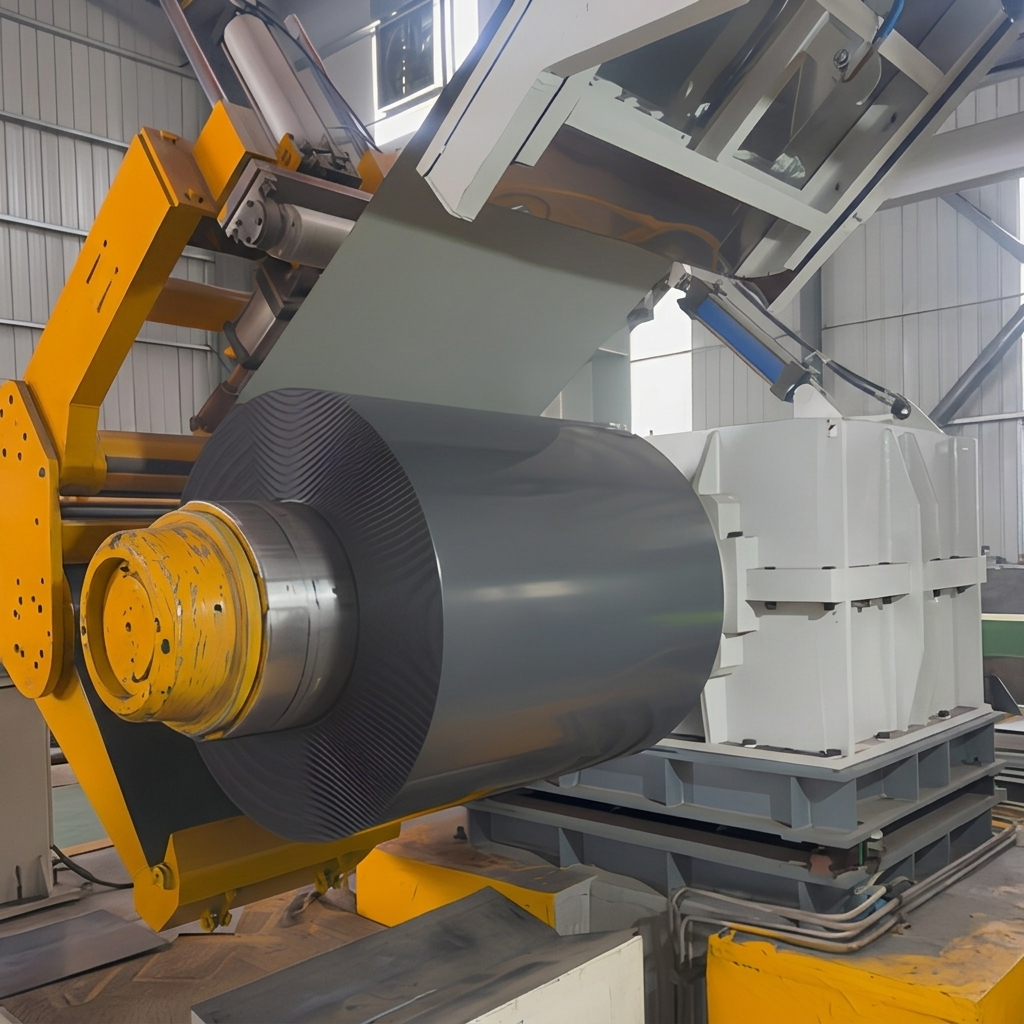
Calibre Fino Bobina PPGL representa uno de los materiales técnicamente más exigentes en el procesamiento moderno de acero. Cuando los fabricantes trabajan con pPGL de bajo espesor materiales por debajo de 0,4 mm, la combinación del recubrimiento metálico y la capa de pintura crea un sustrato que responde de forma muy sensible al estrés mecánico. El sustrato subyacente contiene aproximadamente un 55 % de aluminio, un 43,5 % de zinc y un 1,5 % de silicio, lo que otorga al metal su equilibrio característico entre resistencia a la corrosión y conformabilidad. Sin embargo, esta composición hace que el material sea bobina de acero Galvalume más susceptible a daños superficiales durante el procesamiento cuando los equipos generan vibración o ruido excesivos, ya que la energía acústica se traduce directamente en microimpactos mecánicos sobre la superficie pintada. pPGL de bajo espesor en entornos prácticos de taller se observa que el procesamiento
De Bobina PPGL en condiciones de ruido elevadoque normalmente exceden los 85 decibelios en el punto de corteresulta en un aumento del 12 al 18% de los micro rayones superficiales en comparación con una norma bobina de acero Galvalume procesados a niveles de ruido inferiores a 72 decibelios. Esta correlación directa entre los niveles de ruido y la calidad de las superficies ha llevado a los principales fabricantes a invertir en tecnologías avanzadas de procesamiento de bobinas de bajo ruido las técnicas. La seguridad de la integridad del revestimiento es vital para el rendimiento del producto final y la aceptación del cliente durante el proceso complejo de fabricación. Fabricación de PPGL flujos de trabajo.
Fuentes de ruido en líneas de procesamiento estándar
Las fuentes de ruido primarias en Bobina PPGL las líneas de fabricación se originan en tres etapas distintas: desenrollamiento, corte y corte a longitud. Durante el desenrollamiento, la repentina liberación de tensión en un bobina de acero Galvalume la banda genera ruido de impacto que puede alcanzar 90 decibelios o más, especialmente cuando el diámetro interior no coincide con las especificaciones del mandril. Las operaciones de corte producen ruido continuo de alta frecuencia de las palas giratorias que entran en contacto con el Bobina PPGL superficie, con niveles de ruido directamente proporcionales a la afilación de la cuchilla y a la velocidad de corte.
Las operaciones de corte por longitud representan el principal contribuyente al ruido en pPGL de bajo espesor el procesamiento. Cuando la cuchilla de cizallamiento entra en contacto con el metal, la liberación repentina de energía cortante produce un impulso acústico agudo que envía ondas de choque a través del bobina de acero Galvalume substrato. Estas ondas de choque pueden provocar deslamination localizada de la pintura en el borde cortado, especialmente cuando el sistema de pintura no ha curado completamente. Comprender estos mecanismos acústicos permite a los técnicos implementar estrategias de mitigación específicas que protejan la audición de los trabajadores y mantengan Bobina PPGL calidad superficial.
Técnicas de procesamiento de bajo ruido para talleres modernos
Implementar el procesamiento de bajo ruido para pPGL de bajo espesor requiere un enfoque sistemático en múltiples estaciones de equipo. La primera técnica consiste en actualizar los sistemas de desenrollado con control hidráulico de tensión que libera gradualmente la Bobina PPGL material, reduciendo el ruido de impacto entre 15 y 20 decibelios en comparación con los sistemas de frenos mecánicos. Esta mejora es particularmente importante para una bobina de acero Galvalume con espesores inferiores a 0,35 mm, donde los cambios bruscos de tensión pueden provocar telescopia y daños en los bordes.
Para las operaciones de corte longitudinal, la reducción del ruido se centra en la optimización de la geometría de la cuchilla. Las cuchillas de corte longitudinal de carburo de tungsteno con ángulos de ataque optimizados —normalmente entre 28 y 32 grados para una Bobina PPGL — reducen el ruido de corte entre un 18 y un 25 por ciento, al tiempo que prolongan la vida útil de la cuchilla hasta un 40 por ciento. Además, la instalación de cabinas amortiguadoras acústicas alrededor de las estaciones de corte longitudinal puede reducir el ruido ambiental entre 12 y 15 decibelios, creando un entorno más seguro y controlado para las pPGL de bajo espesor operaciones. La inversión en estas cabinas suele recuperarse rápidamente gracias a la reducción de las Fabricación de PPGL tasas de rechazo y a la mejora de la productividad del personal.
Comparación de niveles de ruido según el método de procesamiento
| Método de procesamiento |
Nivel de ruido (DB) |
Tasa de defectos superficiales (%) |
Recomendado para calibres finos |
| Desenrollado mecánico estándar |
88-95 |
12-18 |
No |
| Desenrollado hidráulico con tensión |
68-75 |
3-5 |
Sí |
| Corte rotativo estándar |
82-90 |
8-12 |
Limitada |
| Corte optimizado con carburo |
65-72 |
2-4 |
Sí |
| Corte estándar |
85-92 |
10-15 |
No |
| Corte progresivo |
70-78 |
3-6 |
Sí |
Estudio de caso sobre aplicación práctica y control de calidad
En un proyecto reciente relacionado con la fabricación de láminas de 0,3 mm Bobina PPGL para paneles de carcasas de electrodomésticos, una instalación de procesamiento implementó una estrategia integral de bajo ruido en toda su línea de producción. El proyecto requería 45 toneladas de pPGL de bajo espesor substrato con un recubrimiento personalizado de poliéster blanco RAL 9003. Las pruebas iniciales realizadas con equipos de procesamiento estándar generaron defectos superficiales en el 14 % de la Bobina PPGL producción, principalmente en forma de microarañazos visibles bajo inspección con iluminación angular.
Tras modernizar el desenrollador con control hidráulico de tensión y sustituir las cuchillas estándar de corte por cuchillas optimizadas de carburo de tungsteno, la instalación redujo el ruido de procesamiento de 89 decibelios a 71 decibelios en la posición del operario. Más importante aún, la Bobina PPGL tasa de defectos superficiales descendió al 3,2 %, lo que representa una mejora significativa en el rendimiento a la primera pasada durante Fabricación de PPGL . El bobina de acero Galvalume el sustrato no mostró grietas en los bordes ni deslamination de la pintura, y los paneles finales para electrodomésticos superaron todos los criterios de inspección del cliente en la primera presentación. Este caso demuestra que procesamiento de bobinas de bajo ruido no es meramente una consideración de salud ocupacional, sino un impulsor directo de la calidad.
Directrices para el ajuste de equipos con fines de reducción de ruido
Los fabricantes que buscan optimizar su Bobina PPGL procesamiento para reducir el ruido deben seguir un protocolo estructurado de ajuste. En primer lugar, realice una auditoría inicial de ruido mediante medidores calibrados de decibelios colocados en las estaciones de los operarios durante la operación normal pPGL de bajo espesor ejecutar las operaciones. Registrar los niveles de ruido en cada etapa: desenrollado, corte longitudinal, corte transversal y apilado, para identificar los puntos de intervención con mayor impacto. En segundo lugar, priorizar las actualizaciones que aborden simultáneamente el ruido y la calidad superficial, como los sistemas hidráulicos de control de tensión y las geometrías optimizadas de las cuchillas.
En tercer lugar, implementar un programa regular de inspección y sustitución de cuchillas para todos los Bobina PPGL equipos de corte. Las cuchillas desafiladas no solo incrementan el ruido entre 8 y 12 decibelios, sino que también generan rebabas y defectos en los bordes de cada bobina de acero Galvalume producto. En cuarto lugar, considerar la instalación de almohadillas de aislamiento vibratorio debajo de los equipos de procesamiento, lo que puede reducir el ruido transmitido entre 5 y 8 decibelios, además de mejorar la precisión en la longitud de corte. Estos ajustes crean un entorno optimizado para tecnologías avanzadas Fabricación de PPGL y cumplen con las normativas laborales sobre ruido en distintas regiones del mercado.
Al adquirir materiales de acero premium, colaborar con fabricantes experimentados del sector marca una diferencia sustancial. Shenyang Yuanhe cuenta con talleres profesionales de nivelación, corte longitudinal y corte equipados con maquinaria moderna para garantizar un control de calidad riguroso. Su infraestructura avanzada de fabricación ofrece de forma constante niveles más bajos de ruido durante el procesamiento y una calidad superficial superior en cada Bobina PPGL y bobina de acero Galvalume envío, apoyando perfectamente los complejos requisitos de la cadena de suministro global.
 EN