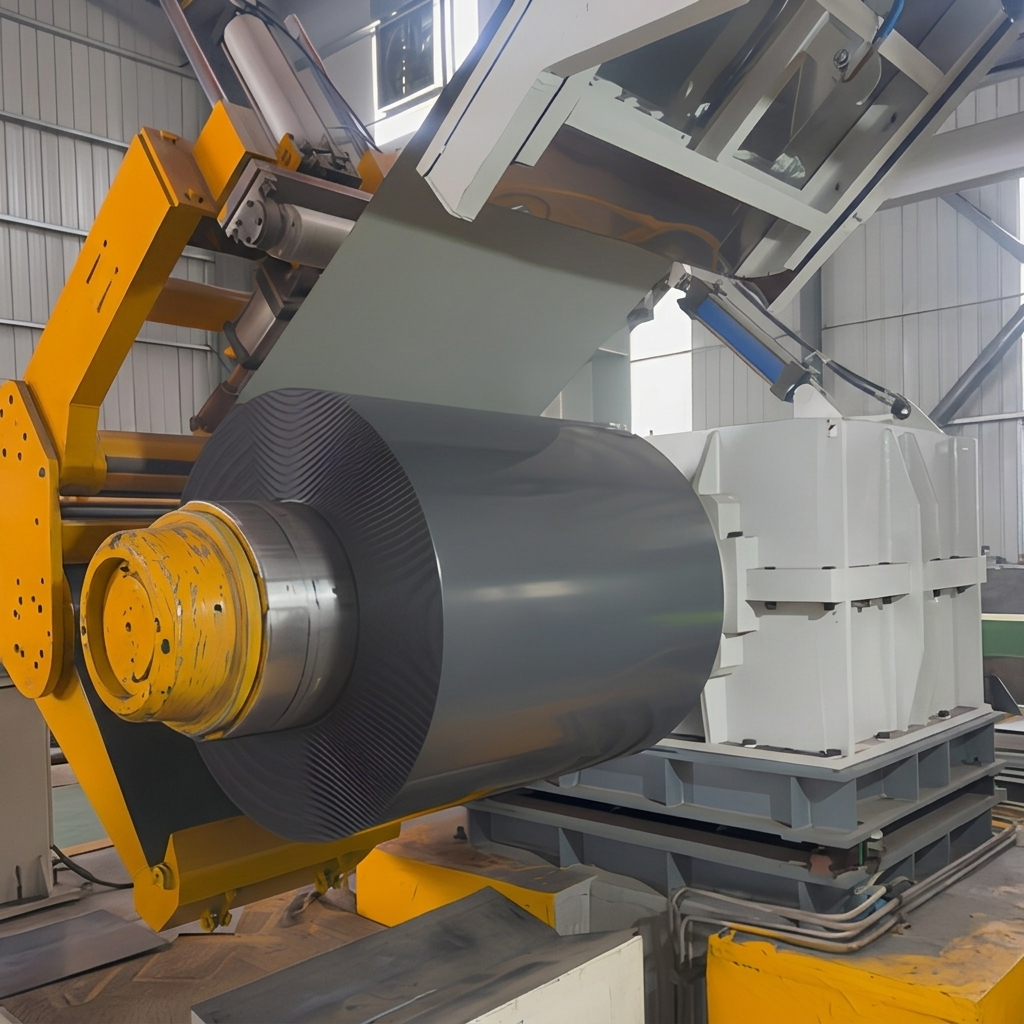
İnce Kalınlık Ppgl bobin modern çelik işlemede en teknik olarak zorlayıcı malzemelerden birini temsil eder. İmalatçılarla çalışıldığında ince kalınlıklı PPGL 0,4 mm altındaki malzemelerde, metal kaplama ve boya katmanının birleşimi, mekanik gerilime karşı oldukça hassas tepki veren bir alt tabaka oluşturur. Alt tabaka yaklaşık %55 alüminyum, %43,5 çinko ve %1,5 silisyum içerir; bu da metale korozyon direnci ve şekillendirilebilirlik açısından karakteristik denge kazandırır. Ancak bu bileşim, işleme ekipmanlarının aşırı titreşim veya gürültü üretmesi durumunda galvalume Çelik Bobini alt tabakanın ince kalınlıklı PPGL boyalı yüzey üzerinde akustik enerjinin doğrudan mekanik mikrodarbelere dönüşmesi nedeniyle yüzey hasarı oluşmasına eğilimli hâle getirir.
Pratik atölye ortamları, işleme sırasında Ppgl bobin yüksek gürültü koşullarında—genellikle kesme noktasında 85 desibeli aşan—standart bir işleme kıyasla yüzey mikroçiziklerinde %12 ila %18 artışa neden olur galvalume Çelik Bobini 72 desibelin altında gürültü seviyelerinde işlenenlerle karşılaştırıldığında. Gürültü seviyeleri ile yüzey kalitesi arasındaki bu doğrudan ilişki, öncü üreticileri gelişmiş düşük gürültülü bobin işleme tekniklerine yatırım yapmaya yönlendirmiştir kaplama bütünlüğünü sağlamak, karmaşık PPGL üretim süreçlerinde son ürün performansı ve müşteri kabulü açısından hayati öneme sahiptir iş akışları.
Standart İşleme Hatlarındaki Gürültü Kaynakları
Fabrikasyon hatlarındaki temel gürültü kaynakları Ppgl bobin üç ayrı aşamadan kaynaklanır: sarım açma, yarma ve boyuna kesme işlemleri. Sarım açma sırasında bir şeridin ani gerilim boşalması, özellikle iç çap mandrel özelliklerine uymadığında 90 desibeli veya daha yüksek darbe gürültüsü oluşturur. Yarma işlemleri, döner bıçakların şeride temas etmesinden kaynaklanan sürekli yüksek frekanslı gürültü üretir galvalume Çelik Bobini şerit Ppgl bobin gürültü seviyeleri, kesici bıçağın keskinliği ve kesme hızıyla doğrudan orantılıdır.
Boy kesimi işlemleri, ince kalınlıklı PPGL işleme sürecinde en önemli gürültü kaynağıdır. Kesme bıçağı metal yüzeye temas ettiğinde, kesme enerjisinin aniden serbest kalması keskin bir akustik darbe oluşturur ve bu darbe şok dalgalarını galvalume Çelik Bobini alt tabakaya iletir. Bu şok dalgaları, boya sistemi tam olarak kürleşmemişse kesim kenarında lokal boya soyulmasına neden olabilir. Bu akustik mekanizmaları anlamak, teknisyenlerin işçilerin işitmesini koruyan ve Ppgl bobin yüzey kalitesi.
Modern Atölyeler İçin Düşük Gürültülü İşleme Teknikleri
Düşük gürültülü işleme uygulamak için ince kalınlıklı PPGL sistematik bir yaklaşım, birden fazla ekipman istasyonu boyunca uygulanmalıdır. İlk teknik, hidrolik gerilim kontrolüyle donatılmış sarım açıcı sistemlerin güncellenmesini içerir; bu sistemler, sarımı Ppgl bobin malzeme, mekanik fren sistemlerine kıyasla darbe gürültüsünü 15 ila 20 desibel azaltır. Bu yükseltme, özellikle galvalume Çelik Bobini 0,35 mm’den daha ince kalınlıklarda, ani gerilme değişimlerinin teleskop etkisi ve kenar hasarı oluşturmasına neden olabileceği durumlarda oldukça önemlidir.
Kesme işlemlerinde gürültü azaltma, kesici bıçak geometrisinin optimizasyonu üzerine odaklanır. Optimize edilmiş ileri açıya sahip (genellikle bir Ppgl bobin için 28 ila 32 derece) tungsten karbür kesme bıçakları, kesme gürültüsünü %18 ila %25 oranında azaltırken bıçak ömrünü %40’a kadar uzatır. Ayrıca kesme istasyonlarının etrafına akustik yalıtım kabinleri kurulması, ortam gürültüsünü 12 ila 15 desibel azaltabilir; bu da ince kalınlıklı PPGL işlemleri için daha güvenli ve kontrollü bir ortam yaratır. Bu kabinlere yapılan yatırım, genellikle azalan PPGL üretim süreçlerinde son ürün performansı ve müşteri kabulü açısından hayati öneme sahiptir red oranı ve artan işçilik verimliliği sayesinde kısa sürede geri kazanılır.
İşlem Yöntemine Göre Gürültü Seviyesi Karşılaştırması
| İşleme Yöntemi |
Gürültü Seviyesi (dB) |
Yüzey Kusur Oranı (%) |
İnce Kalınlıkta Kullanım İçin Önerilen |
| Standart Mekanik Sarım Açma |
88-95 |
12-18 |
No |
| Hidrolik Gerilimli Sarım Açma |
68-75 |
3-5 |
Evet |
| Standart Döner Kesme |
82-90 |
8-12 |
Sınırlı |
| Optimize Edilmiş Karbür Kesme |
65-72 |
2-4 |
Evet |
| Standart Kesme |
85-92 |
10-15 |
No |
| Aşamalı Kesme |
70-78 |
3-6 |
Evet |
Uygulama ve Kalite Kontrolü Vaka Çalışması
Son zamanlarda, ev aleti muhafazası panellerinin üretimiyle ilgili bir projede Ppgl bobin bir üretim tesisi, üretim hattı boyunca kapsamlı bir düşük gürültülü strateji uyguladı. Proje, özel olarak RAL 9003 beyaz poliester kaplama ile işlenmiş ince kalınlıklı PPGL alt tabakanın 45 tonunu gerektiriyordu. Standart işlem ekipmanları kullanılarak yapılan ilk denemelerde, çıktıların %14'ünde yüzey kusurları oluştu; bu kusurlar çoğunlukla açılı aydınlatma kontrolü altında görülebilen mikro çiziklerdi. Ppgl bobin output, primarily in the form of micro-scratches visible under angled lighting inspection.
Hidrolik gerilim kontrolü ile sarım makinesi yeniden donatıldı ve standart kesme bıçakları optimize edilmiş tungsten karbür bıçaklarla değiştirildikten sonra tesis, operatör konumunda işleme gürültüsünü 89 desibelden 71 desibele düşürdü. Daha da önemlisi, Ppgl bobin yüzey kusur oranı %3,2’ye geriledi; bu da ilk geçiş veriminde büyük bir iyileşmeyi temsil etmektedir. PPGL üretim süreçlerinde son ürün performansı ve müşteri kabulü açısından hayati öneme sahiptir .galvalume Çelik Bobini alt tabaka kenar çatlaması veya boya soyulması göstermedi ve nihai ev aleti panoları ilk gönderimde tüm müşteri denetim kriterlerini başarıyla geçti. Bu örnek, düşük gürültülü bobin işleme tekniklerine yatırım yapmaya yönlendirmiştir nın yalnızca mesleki sağlık hususu olmadığını, aynı zamanda doğrudan kalite belirleyici bir faktör olduğunu göstermektedir.
Gürültü Azaltma İçin Ekipman Ayarlama Yönergeleri
Daha düşük gürültülü Ppgl bobin işleme işlemlerini optimize etmeye çalışan üreticiler, yapılandırılmış bir ayarlama protokolüne uymalıdır. İlk olarak, normal çalışma sırasında operatör istasyonlarında kalibre edilmiş desibel ölçerler kullanılarak temel gürültü denetimi yapılmalıdır. ince kalınlıklı PPGL işleme süreçleri. Gürültü seviyelerini her aşamada—sarım açma, kesme, kesme ve istifleme—kaydederek en yüksek etki yaratan müdahale noktalarını belirleyin. İkinci olarak, hem gürültüyü hem de yüzey kalitesini aynı anda ele alan yenilemeleri önceliklendirin; örneğin hidrolik gerilim kontrol sistemleri ve optimize edilmiş bıçak geometrileri.
Üçüncü olarak, tüm kesme ekipmanları için düzenli bıçak inceleme ve değiştirme programı uygulayın. Ppgl bobin körleşmiş bıçaklar yalnızca gürültüyü 8 ila 12 desibel artırır, aynı zamanda her ürün üzerinde kenar dikişleri ve kenar kusurları oluşturur. galvalume Çelik Bobini dördüncü olarak, işleme ekipmanlarının altına titreşim yalıtım pedleri takmayı değerlendirin; bu, iletilen gürültüyü 5 ila 8 desibel azaltırken kesim uzunluğu doğruluğunu da artırır. Bu ayarlamalar, farklı pazar bölgelerinde işyeri gürültüsü düzenlemelerini karşılayarak ileri düzey PPGL üretim süreçlerinde son ürün performansı ve müşteri kabulü açısından hayati öneme sahiptir için optimize edilmiş bir ortam oluşturur.
Premium çelik malzemeleri temin ederken, deneyimli sektör üreticileriyle iş birliği yapmak büyük fark yaratır. Shenyang Yuanhe, modern makine parkuruna sahip profesyonel düzeltme, kesme ve kesim atölyelerine sahiptir ve bu sayede sıkı kalite kontrolü sağlanır. Gelişmiş üretim altyapıları, her sevkiyatta daha düşük işlem gürültüsü seviyeleri ve üstün yüzey kalitesi sunarak karmaşık küresel tedarik zinciri gereksinimlerini mükemmel şekilde destekler. Ppgl bobin ve galvalume Çelik Bobini sevkiyat, karmaşık küresel tedarik zinciri gereksinimlerini mükemmel şekilde destekler.
 EN