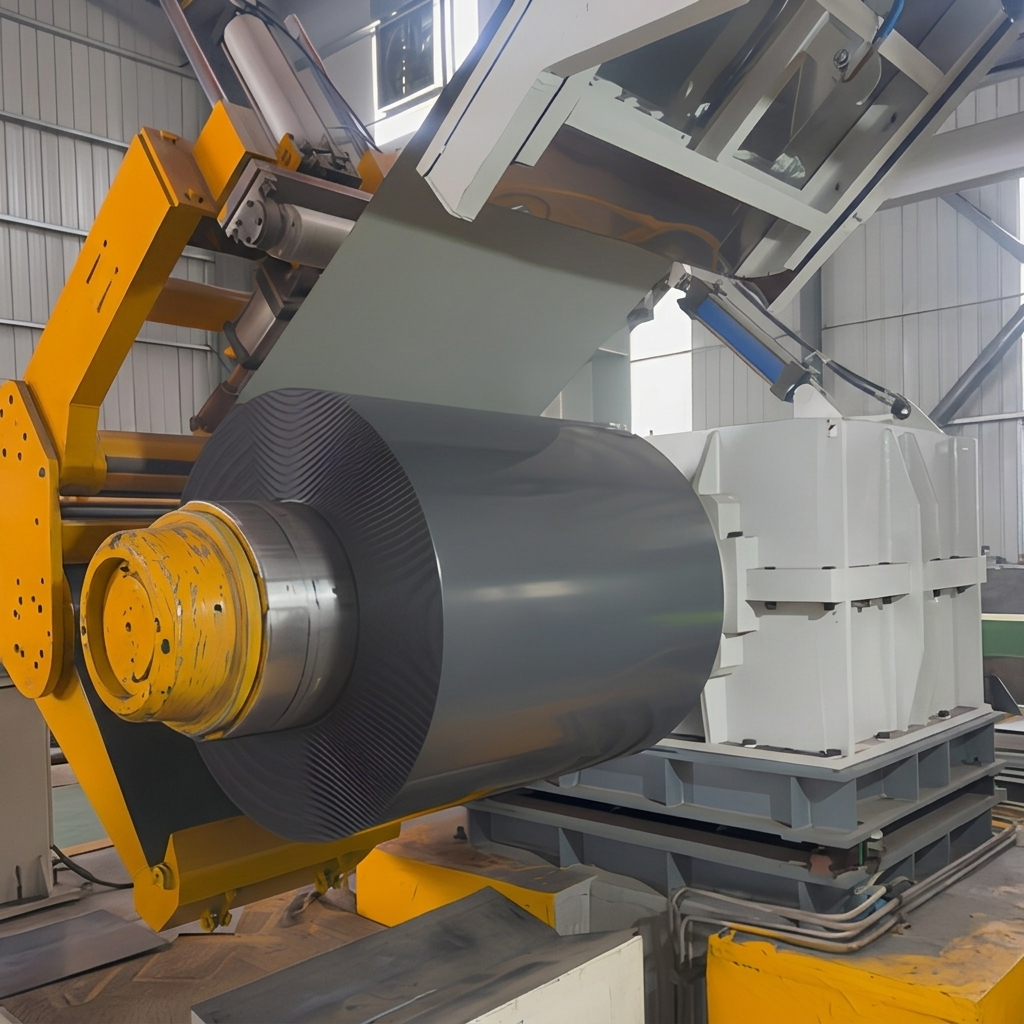
Tunn plåt PPGL SPIRAL representerar ett av de tekniskt mest krävande materialen inom modern stålbearbetning. När bearbetare arbetar med tunn PPGL-rulle material under 0,4 mm skapar kombinationen av metallbeläggning och färglager ett underlag som reagerar mycket känslomässigt på mekanisk belastning. Det underliggande galvalum stålspole underlaget innehåller cirka 55 procent aluminium, 43,5 procent zink och 1,5 procent kisel, vilket ger metallen dess karakteristiska balans mellan korrosionsbeständighet och formbarhet. Denna sammansättning gör dock tunn PPGL-rulle känsligt för ytskador vid bearbetning om utrustningen genererar för mycket vibration eller brus, eftersom akustisk energi direkt omvandlas till mekaniska mikroslag mot den målade ytan.
Praktiska verkstadsmiljöer visar att bearbetning PPGL SPIRAL under höga bullernivåer—vanligtvis över 85 decibel vid skärpunkten—resulterar i en ökning av ytmikroskavör på 12 till 18 procent jämfört med en standard galvalum stålspole bearbetad vid bullernivåer under 72 decibel. Denna direkta korrelation mellan bullernivåer och ytqualitet har fått ledande tillverkare att investera i avancerade lågbullrig spolbearbetning tekniker. Att säkerställa beläggningsintegritet är avgörande för slutprodukten prestanda och kundgodkännande under komplexa PPGL-tillverkningsprocesser arbetsflöden.
Bullerkällor i standardtillverkningslinjer
De främsta bullerkällorna i PPGL SPIRAL tillverkningslinjer härrör från tre skilda steg: avrullning, slitsning och längdkapning. Vid avrullning genererar den plötsliga spänningsfrigivningen i ett galvalum stålspole band slagbuller som kan nå 90 decibel eller mer, särskilt om innerdiametern inte stämmer överens med mandrels specifikationer. Slitsningsoperationer producerar kontinuerligt högfrekvent buller från roterande knivar som träffar ytan PPGL SPIRAL yta, med bullernivåer som är direkt proportionella mot knivens skärpa och skärhastigheten.
Kapning till längd utgör den största bullerkällan i tunn PPGL-rulle bearbetningen. När skärbladet träffar metallen frigörs skärenergin plötsligt och ger upphov till en skarp akustisk impuls som sänder skockvågor genom galvalum stålspole underlaget. Dessa skockvågor kan orsaka lokal färgavskalning vid snittkanten, särskilt om färgsystemet inte fullständigt har härdat. Att förstå dessa akustiska mekanismer gör det möjligt för tekniker att tillämpa målade minskningsstrategier som skyddar arbetarnas hörsel och bevarar PPGL SPIRAL ytkvalitet.
Lågbullerbehandlingsmetoder för moderna verkstäder
Att införa lågbullerbehandling för tunn PPGL-rulle kräver en systematisk ansats över flera utrustningsstationer. Den första metoden innebär att uppgradera avrullningssystem med hydraulisk spännkontroll som gradvis släpper ut PPGL SPIRAL material, vilket minskar påverkansbuller med 15 till 20 decibel jämfört med mekaniska bromssystem. Denna uppgradering är särskilt viktig för en galvalum stålspole med tjocklekar under 0,35 mm, där plötsliga spänningsförändringar kan orsaka teleskopering och kantskador.
För slitskärningsoperationer fokuserar bullerminskningen på optimering av knivgeometrin. Slitskärningsknivar av volframkarbid med optimerade skärvinklar – vanligtvis 28 till 32 grader för en PPGL SPIRAL – minskar skärbuller med 18 till 25 procent samtidigt som knivlivslängden förlängs med upp till 40 procent. Dessutom kan installation av akustiska dämpande kapslingar runt slitskärningsstationer minska omgivningsbullret med 12 till 15 decibel, vilket skapar en säkrare och mer kontrollerad miljö för tunn PPGL-rulle operationer. Investeringen i dessa kapslingar ger vanligtvis snabb återbetalning genom minskade PPGL-tillverkningsprocesser avvisningsfrekvenser och förbättrad arbetarproduktivitet.
Jämförelse av bullernivå efter bearbetningsmetod
| Bearbetningsmetod |
Bullernivå (dB) |
Ytytdefektfrekvens (%) |
Rekommenderas för tunn plåt |
| Standardmekanisk avrullning |
88-95 |
12-18 |
No |
| Hydraulisk spänningsavvikling |
68-75 |
3-5 |
Ja |
| Standard roterande skivning |
82-90 |
8-12 |
Begränsad |
| Optimerad karbidskivning |
65-72 |
2-4 |
Ja |
| Standard skärning |
85-92 |
10-15 |
No |
| Progressiv skärning |
70-78 |
3-6 |
Ja |
Praktiskt tillämpnings- och kvalitetskontrollfallstudie
I ett nyligen avslutat projekt för tillverkning av 0,3 mm PPGL SPIRAL för apparathuspaneler införde en bearbetningsanläggning en omfattande strategi för låg bullernivå över hela sin produktionslinje. Projektet krävde 45 ton tunn PPGL-rulle substrat med en anpassad RAL 9003 vit polyesterbeläggning. Inledande prov med standardbearbetningsutrustning resulterade i ytskador på 14 procent av PPGL SPIRAL utmatningen, främst i form av mikroskrapor synliga vid inspektion med snedbelysning.
Efter att ha utrustat avrullningsanläggningen med hydraulisk spännkontroll och bytt ut standardklingor mot optimerade knivar av volframkarbid minskade anläggningen bearbetningsbullret från 89 decibel till 71 decibel vid operatörens arbetsplats. Viktigare är att PPGL SPIRAL ytdefektraten sjönk till 3,2 procent, vilket innebär en betydande förbättring av första-genomgångsutbytet under PPGL-tillverkningsprocesser . Den galvalum stålspole underlaget visade inga kantbrott eller färgavskalning, och de slutliga apparatpanelerna klarade alla kundspecifikationer vid första inspektionen. Detta fall visar att lågbullrig spolbearbetning inte bara är en arbetsmiljöfråga utan även en direkt kvalitetsdrivare.
Riktlinjer för utrustningsjustering för bullerminskning
Tillverkare som vill optimera sin PPGL SPIRAL bearbetning för lägre buller bör följa en strukturerad justeringsprotokoll. Först ska en grundläggande bullermätning utföras med kalibrerade decibel-mätare placerade vid operatörens arbetsstationer under normal tunn PPGL-rulle bearbetningskörningar. Registrera bullernivåerna i varje steg – upprullning, slitsning, skärning och stapling – för att identifiera de ingreppspunkter som har störst inverkan. För det andra bör man prioritera uppgraderingar som hanterar både buller och ytkvalitet samtidigt, till exempel hydrauliska spännkontrollsystem och optimerade knivgeometrier.
Tredje, inför en regelbunden inspektions- och utbytesplan för alla PPGL SPIRAL skärutrustningar. Slöa knivar ökar inte bara bullret med 8–12 decibel utan orsakar också burrar och kantfel på varje galvalum stålspole produkt. Fjärde, överväg att installera vibrationsisolationsmattor under bearbetningsutrustningen, vilket kan minska överfört buller med 5–8 decibel samtidigt som snitthosningen förbättras. Dessa justeringar skapar en optimerad miljö för avancerad PPGL-tillverkningsprocesser samtidigt som arbetsplatsens bullerregler uppfylls i olika marknadsregioner.
När man köper premiumstålmaterial gör samarbete med erfarna branschtillverkare en stor skillnad. Shenyang Yuanhe har professionella plattformar, slitsverkstäder och skärverkstäder utrustade med modern maskinpark för att säkerställa strikt kvalitetskontroll. Deras avancerade tillverkningsinfrastruktur levererar konsekvent lägre bearbetningsbuller och överlägsen ytkvalitet på varje PPGL SPIRAL och galvalum stålspole frakt, vilket perfekt stödjer komplexa globala leveranskedjekrav.
 EN