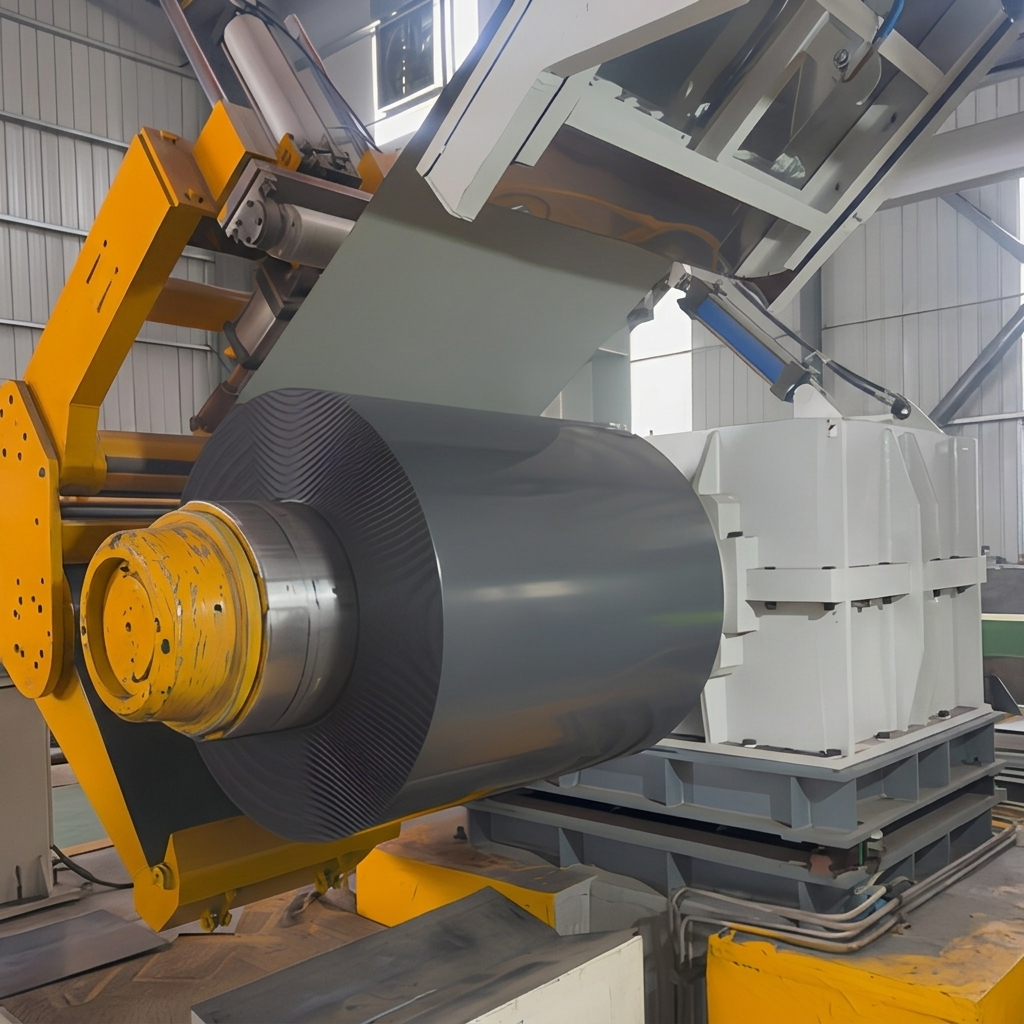
Cienka blacha Wałek PPGL reprezentuje jeden z najbardziej wymagających technicznie materiałów w nowoczesnym przetwarzaniu stali. Gdy wykonawcy pracują z cienkimi zwojnikami PPGL materiałami o grubości poniżej 0,4 mm, połączenie powłoki metalowej i warstwy farby tworzy podłoże, które wykazuje dużą wrażliwość na naprężenia mechaniczne. Podłoże zawiera około 55 procent glinu, 43,5 procent cynku oraz 1,5 procent krzemu, nadając metalowi charakterystyczną równowagę odporności na korozję i kutej formowalności. Jednak ta składowa czyni wiciowa stal Galvalume podłoże cienkimi zwojnikami PPGL podatnym na uszkodzenia powierzchniowe podczas przetwarzania, gdy sprzęt produkcyjny generuje nadmierną wibrację lub hałas, ponieważ energia akustyczna bezpośrednio przekształca się w mikrouderzenia mechaniczne na pomalowanej powierzchni.
Badania przeprowadzone w rzeczywistych warunkach warsztatowych pokazują, że przetwarzanie Wałek PPGL w warunkach wysokiego hałasuzazwyczaj przekraczającego 85 decybeli w punkcie cięciaw rezultacie występuje 12-18% większy mikrokrap na powierzchni w porównaniu ze standardowym wiciowa stal Galvalume przetwarzane przy poziomie hałasu poniżej 72 decybeli. Ten bezpośredni związek między poziomem hałasu a jakością powierzchni zmusił wiodących producentów do inwestowania w zaawansowane urządzenia do obróbka cewki nisko hałasowej techniki. Zapewnienie integralności powłoki jest niezbędne dla osiągów produktu końcowego i akceptacji przez klienta podczas kompleksowych procesów. Produkcja PPGL procesach technologicznych.
Źródła hałasu w standardowych liniach przetwarzania
Główne źródła hałasu w Wałek PPGL linie produkcyjne powstają w trzech różnych etapach: odwijanie, cięcie i cięcie na długość. Podczas rozwijania nagłe uwalnianie napięcia w wiciowa stal Galvalume paska generuje hałas uderzeniowy, który może osiągnąć 90 decybeli lub więcej, zwłaszcza gdy średnica wewnętrzna nie odpowiada specyfikacjom węzła. Operacje cięcia wytwarzają ciągły hałas o wysokiej częstotliwości z ostrzy obrotowych kontaktujących się z Wałek PPGL powierzchnia, przy czym poziom hałasu jest wprost proporcjonalny do ostrza noża i prędkości cięcia.
Operacje cięcia na długość stanowią największy wkład w poziom hałasu w cienkimi zwojnikami PPGL procesie. Gdy nóż nożyc styka się z metalem, nagła uwalniana energia ścinająca generuje ostre impulsy akustyczne, które przesyłają fale uderzeniowe przez wiciowa stal Galvalume podłoże. Te fale uderzeniowe mogą powodować lokalne odłuszczenie farby na krawędzi cięcia, szczególnie gdy system farbowy nie został jeszcze w pełni utwardzony. Zrozumienie tych mechanizmów akustycznych pozwala technikom wprowadzać skierowane strategie ograniczania hałasu, chroniące słuch pracowników oraz zapewniające zachowanie Wałek PPGL jakość powierzchni.
Techniki przetwarzania o niskim poziomie hałasu dla nowoczesnych warsztatów
Wdrożenie przetwarzania o niskim poziomie hałasu dla cienkimi zwojnikami PPGL wymaga systemowego podejścia obejmującego wiele stacji wyposażenia. Pierwszą techniką jest modernizacja układów rozwijaczy z hydraulicznym sterowaniem napięciem, które stopniowo zwalnia Wałek PPGL materiał, zmniejszający hałas uderzeniowy o 15–20 decybeli w porównaniu do mechanicznych systemów hamowania. Ta modernizacja ma szczególne znaczenie dla wiciowa stal Galvalume o grubości poniżej 0,35 mm, gdzie nagłe zmiany naprężenia mogą powodować zjawisko teleskopowania oraz uszkodzenia krawędzi.
W operacjach cięcia poprzecznego redukcja hałasu koncentruje się na optymalizacji geometrii ostrza. Noże cięciowe do cięcia poprzecznego z węglików wolframu z zoptymalizowanymi kątami natarcia — zwykle 28–32 stopnie dla Wałek PPGL — zmniejszają hałas tnący o 18–25 procent, jednocześnie wydłużając żywotność ostrza nawet o 40 procent. Dodatkowo montaż obudów tłumiących akustycznie wokół stacji cięcia poprzecznego może zmniejszyć hałas otoczenia o 12–15 decybeli, tworząc bezpieczniejsze i bardziej kontrolowane środowisko pracy dla cienkimi zwojnikami PPGL operacji. Inwestycja w takie obudowy zazwyczaj szybko się zwraca dzięki obniżeniu Produkcja PPGL stóp odrzutu oraz poprawie produktywności pracowników.
Porównanie poziomu hałasu w zależności od metody przetwarzania
| Metoda przetwarzania |
Poziom hałasu (dB) |
Odsetek wad powierzchniowych (%) |
Zalecane dla cienkich blach |
| Standardowe mechaniczne rozwijanie |
88-95 |
12-18 |
No |
| Hydrauliczne napinanie i rozwijanie |
68-75 |
3-5 |
Tak |
| Standardowe obrotowe cięcie |
82-90 |
8-12 |
Ograniczona |
| Optymalizowane cięcie węglikowe |
65-72 |
2-4 |
Tak |
| Standardowe cięcie nożycowe |
85-92 |
10-15 |
No |
| Cięcie nożycowe progresywne |
70-78 |
3-6 |
Tak |
Studium przypadku zastosowania praktycznego i kontroli jakości
W ostatnim projekcie produkcji blach o grubości 0,3 mm Wałek PPGL do obudów urządzeń gospodarstwa domowego zakład przetwarzający zaimplementował kompleksową strategię redukcji hałasu na całej linii produkcyjnej. Projekt wymagał 45 ton cienkimi zwojnikami PPGL podłoża z niestandardowym poliestrowym powłoką koloru białego RAL 9003. Wstępne próby z użyciem standardowego sprzętu produkcyjnego wykazały wady powierzchniowe na 14 procentach Wałek PPGL wyrobu końcowego, głównie w postaci mikropołamań widocznych przy inspekcji pod światłem skierowanym pod kątem.
Po modernizacji rozwijarki z hydraulicznym sterowaniem napięcia oraz wymianie standardowych noży tnących na zoptymalizowane noże z węglików spiekanych, zakładowy poziom hałasu zmniejszył się z 89 do 71 decybeli w miejscu operatora. Co ważniejsze, Wałek PPGL wskaźnik wad powierzchniowych spadł do 3,2 procenta, co stanowi istotne poprawienie współczynnika wydajności pierwszego przejścia podczas Produkcja PPGL . The wiciowa stal Galvalume podłoże nie wykazywało pęknięć krawędzi ani odwarstwiania farby, a końcowe panele do sprzętu AGD spełniły wszystkie kryteria inspekcyjne klienta przy pierwszym przesłaniu. Przypadek ten pokazuje, że obróbka cewki nisko hałasowej nie jest jedynie kwestią ochrony zdrowia zawodowego, lecz bezpośrednim czynnikiem wpływającym na jakość.
Wytyczne dotyczące dostosowania sprzętu w celu redukcji hałasu
Producentom poszukującym optymalizacji procesu Wałek PPGL w celu obniżenia poziomu hałasu należy stosować zorganizowany protokół dostosowań. Po pierwsze, przeprowadzić audyt bazowy poziomu hałasu za pomocą skalibrowanych mierników poziomu dźwięku umieszczonych w stacjach operatorów podczas normalnego cienkimi zwojnikami PPGL przebiegających procesów. Rejestruj poziomy hałasu na każdym etapie — rozwijania, cięcia, tnienia i układania — aby zidentyfikować punkty interwencji o największym wpływie. Po drugie, nadaj pierwszeństwo modernizacjom, które jednocześnie ograniczają hałas i poprawiają jakość powierzchni, takim jak hydrauliczne systemy regulacji napięcia oraz zoptymalizowane geometrie ostrzy.
Urządzeń tnących. Trzecie, wprowadź regularny harmonogram kontroli i wymiany ostrzy we wszystkich Wałek PPGL urządzeniach tnących. Zmatowione ostrza nie tylko zwiększają hałas o 8–12 decybeli, ale także powodują wykroje i wady krawędzi na każdym wiciowa stal Galvalume produktie. Czwarte, rozważ zainstalowanie podkładów izolujących drgania pod urządzeniami przetwarzającymi, co może zmniejszyć przenoszony hałas o 5–8 decybeli oraz poprawić dokładność długości cięcia. Te korekty tworzą zoptymalizowane środowisko dla zaawansowanych Produkcja PPGL rozwiązań, jednocześnie zapewniając zgodność z przepisami dotyczącymi hałasu na miejscu pracy w różnych regionach rynkowych.
W przypadku pozyskiwania wysokiej klasy materiałów stalowych współpraca z doświadczonymi producentami branżowymi ma istotne znaczenie. Shenyang Yuanhe prowadzi profesjonalne warsztaty wytłaczania, cięcia i przycinania wyposażone w nowoczesne maszyny, zapewniające ścisłą kontrolę jakości. Wałek PPGL i wiciowa stal Galvalume zaawansowana infrastruktura produkcyjna firmy pozwala na uzyskiwanie niższego poziomu hałasu podczas obróbki oraz doskonałej jakości powierzchni każdego przesyłki, co idealnie spełnia wymagania złożonych globalnych łańcuchów dostaw.
 EN