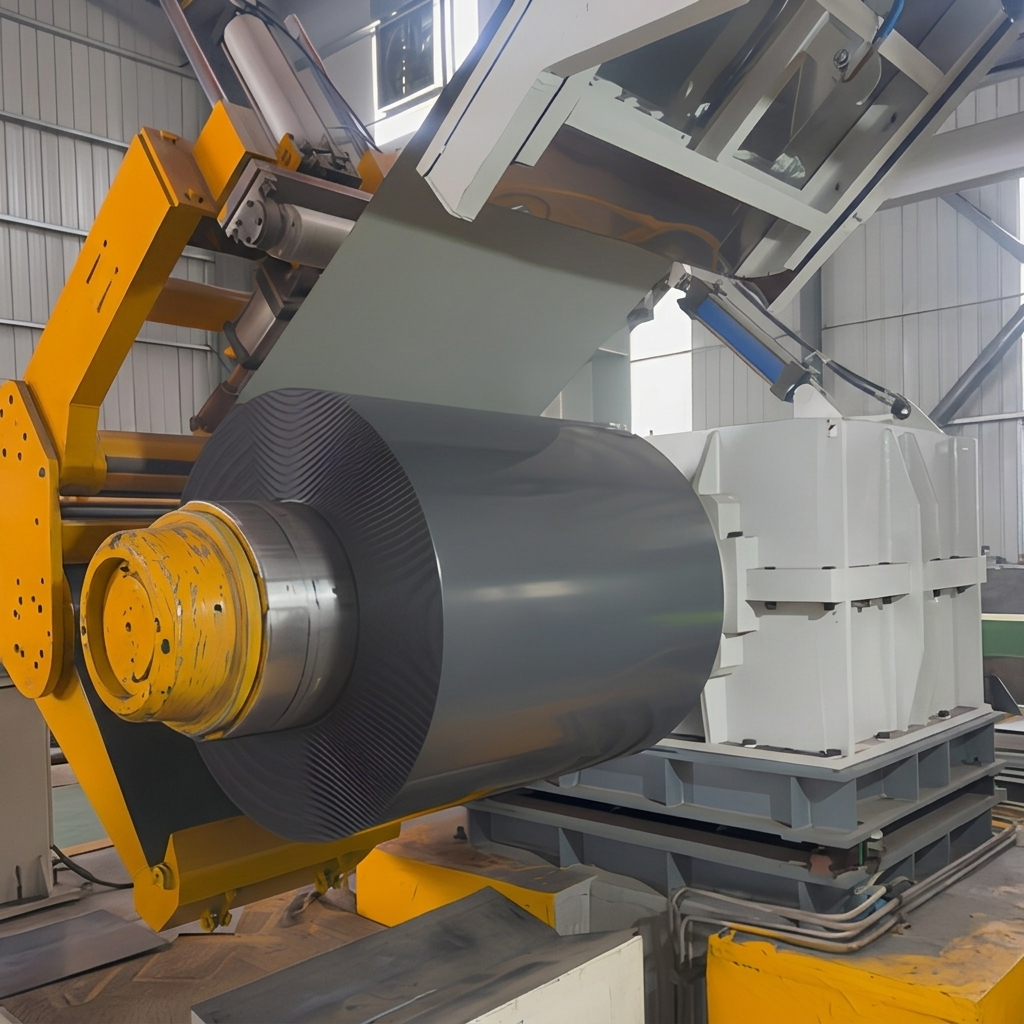
Vékony lemez Ppgl kötés a modern acélfeldolgozás egyik legnagyobb technikai kihívást jelentő anyaga. Amikor a gyártók a vékony keresztmetszetű PPGL anyagokkal dolgoznak, amelyek 0,4 mm-nél kisebb keresztmetszetűek, a fémbevonat és a festékréteg kombinációja olyan alapanyagot eredményez, amely érzékenyen reagál a mechanikai feszültségre. Az alapanyag kb. 55 százalék alumíniumból, 43,5 százalék cinkből és 1,5 százalék szilíciumból áll, így biztosítva a fémet jellemző egyensúlyt a korrózióállóság és a formázhatóság között. Ez az összetétel azonban érzékennyé teszi a galvalume acéltekercs alapanyagot vékony keresztmetszetű PPGL a felületi sérülésekre, ha a feldolgozó berendezések túlzott rezgést vagy zajt generálnak, mivel az akusztikus energia közvetlenül mechanikai mikroütközésként hat a festett felületre.
Gyakorlati műhelykörnyezetben megfigyelhető, hogy a feldolgozás Ppgl kötés magas zajszint mellett – általában a vágási ponton 85 decibel feletti értéknél – 12–18 százalékos növekedést eredményez a felületi mikroszkórikus karcolások számában a szokásoshoz képest galvalume acéltekercs olyan feldolgozásnál, amelyet 72 decibel alatti zajszinten végeznek. Ennek a közvetlen összefüggésnek a zajszint és a felületi minőség között az élvonalbeli gyártókat arra késztette, hogy fejlett alacsony zajszintű tekercselő feldolgozási technikákba fektessenek be. A bevonat integritásának biztosítása elengedhetetlen a végtermék teljesítménye és a vásárlói elfogadottság szempontjából a bonyolult PPGL gyártás során munkafolyamatoknál.
A zajforrások a szokásos feldolgozóvonalakban
A fő zajforrások a Ppgl kötés gyártóvonalakban három különálló szakaszból erednek: tekercselésfeloldás, szalagvágás és hosszra vágás. A tekercselésfeloldás során a szalagban hirtelen megszűnő feszültség ütészajt okoz, amely akár 90 decibel vagy annál magasabb értéket is elérhet, különösen akkor, ha a belső átmérő nem felel meg a mandrel műszaki specifikációinak. A szalagvágás folyamata folyamatos, magasfrekvenciás zajt termel a forgó pengék érintkezése miatt a galvalume acéltekercs szalaggal Ppgl kötés felület, a zajszintek közvetlenül arányosak a pengék élességével és a vágási sebességgel.
A hosszra vágási műveletek jelentik a legjelentősebb zajforrást a vékony keresztmetszetű PPGL feldolgozás során. Amikor a nyírópengének érintkezése kezdődik a fémmel, a nyíróerő hirtelen felszabadulása éles akusztikus impulzust eredményez, amely sokk hullámokat indít el az galvalume acéltekercs alapanyagban. Ezek a sokkhullámok helyi festékleválást okozhatnak a vágott szélen, különösen akkor, ha a festékrendszer még nem érte el teljes keményedését. Az ilyen akusztikus mechanizmusok megértése lehetővé teszi a szakemberek számára, hogy célzott zajcsökkentő stratégiákat alkalmazzanak, amelyek védelmet nyújtanak a munkavállalók hallására és megőrzik a Ppgl kötés felületminőség.
Alacsony zajszintű feldolgozási technikák modern műhelyek számára
Az alacsony zajszintű feldolgozás bevezetése a vékony keresztmetszetű PPGL számos berendezésállomáson átívelő rendszerszerű megközelítést igényel. Az első technika a tekercselő rendszerek hidraulikus feszítésszabályozással történő frissítését jelenti, amely fokozatosan oldja fel a Ppgl kötés anyag, amely 15–20 decibelnyi csökkenést eredményez a zajhatásban a mechanikus fékrendszerekhez képest. Ez a fejlesztés különösen fontos egy galvalume acéltekercs 0,35 mm-nél kisebb vastagságú anyagnál, ahol hirtelen feszültségváltozások teleszkóposodást és szélsérülést okozhatnak.
A vágási műveletek esetében a zajcsökkentés a pengék geometriai optimalizációjára épül. A megfelelő előferdítési szöggel (általában 28–32 fok) ellátott wolfram-karbid vágópengék – egy Ppgl kötés – 18–25 százalékkal csökkentik a vágási zajt, miközben a pengék élettartama akár 40 százalékkal is növekedhet. Emellett a vágóállomások köré telepített akusztikai zajcsökkentő burkolatok 12–15 decibelnyi környezeti zajcsökkentést biztosítanak, így biztonságosabb és jobban kontrollálható környezetet teremtenek a vékony keresztmetszetű PPGL műveletek számára. Ezeknek a burkolatoknak a beszerzése általában gyorsan megtérül a csökkent PPGL gyártás során elutasítási arány és a javult munkaerő-termelékenység révén.
Zajszint-összehasonlítás feldolgozási módszer szerint
| Feldolgozási mód |
Zajszint (dB) |
Felületi hibaráta (%) |
Vékony keresztmetszetű anyagokhoz ajánlott |
| Szokásos mechanikus letekercselés |
88-95 |
12-18 |
No |
| Hidraulikus feszítő feltekercselés |
68-75 |
3-5 |
Igen |
| Szabványos forgó vágás |
82-90 |
8-12 |
Korlátozott |
| Optimalizált karbid vágás |
65-72 |
2-4 |
Igen |
| Szabványos vágás |
85-92 |
10-15 |
No |
| Fokozatos vágás |
70-78 |
3-6 |
Igen |
Gyakorlati alkalmazás és minőségellenőrzési esettanulmány
Egy nemrégiben lezárult, 0,3 mm vastagságú hűtőszekrény burkolati lemezek gyártását célzó projektben Ppgl kötés egy feldolgozó üzem komplex, alacsony zajszintet biztosító stratégiát vezetett be a teljes gyártósorán. A projekt 45 tonna vékony keresztmetszetű PPGL alapanyagot igényelt egy testreszabott RAL 9003 fehér poliészter bevonattal. A kezdeti próbák során a szabványos feldolgozóberendezések használata a kimenet 14 százalékán felületi hibákat eredményezett, amelyek főként mikroszkopikus karcolások formájában jelentek meg, és ferde megvilágítás mellett észlelhetők voltak. Ppgl kötés kimenet, elsősorban mikroszkopikus karcolások formájában, amelyek ferde megvilágítás mellett észlelhetők voltak.
A tekercselő hidraulikus feszítésszabályozásra történő átalakítása és a szokásos vágókések cseréje optimalizált wolfram-karbid késre után a létesítmény az operátor állomásán a feldolgozási zajszintet 89 decibelről 71 decibelre csökkentette. Fontosabb még, hogy a Ppgl kötés felszíni hibaráta 3,2 százalékra csökkent, ami jelentős javulást jelentett az első átmeneti kihozatalban a PPGL gyártás során . A galvalume acéltekercs alapanyag esetében nem mutatkozott élszakadás vagy festékleválás, és a végső háztartási készülékekhez készült panelok az összes ügyfél által megkövetelt vizsgálati kritériumnak megfeleltek az első benyújtáskor. Ez az eset azt mutatja, hogy a alacsony zajszintű tekercselő feldolgozási nem csupán foglalkozás-egészségügyi szempont, hanem közvetlen minőségi meghajtó tényező.
Berendezés-beállítási útmutató a zajcsökkentés érdekében
A zajszint csökkentése érdekében optimalizálni kívánó gyártók a Ppgl kötés feldolgozás során egy strukturált beállítási protokollt kell kövessenek. Először kalibrált decibelmérők segítségével alapvonali zajvizsgálatot kell végezni az operátorállomásokon normál vékony keresztmetszetű PPGL feldolgozási folyamatok. Rögzítse a zajszinteket minden egyes szakaszban – tekercselés feloldása, hosszirányú vágás, keresztirányú vágás és rétegezés –, hogy azonosítsa a legnagyobb hatással bíró beavatkozási pontokat. Másodszor, elsőbbséget élveznek azok a fejlesztések, amelyek egyszerre kezelik a zajt és a felületi minőséget, például a hidraulikus feszítésvezérlő rendszerek és az optimalizált pengemértani kialakítások.
Vágóberendezéseknél. Ppgl kötés a tompa pengék nemcsak 8–12 decibelrel növelik a zajszintet, hanem minden galvalume acéltekercs terméken élek és szélelemek képződését is okozzák. Negyedszer, érdemes rezgéselnyelő padokat telepíteni a feldolgozó berendezések alá, amelyek 5–8 decibel zajcsökkenést biztosíthatnak, miközben javítják a vágási hossz pontosságát is. Ezek a módosítások optimális környezetet teremtenek az új generációs PPGL gyártás során termékek gyártásához, miközben betartják a munkahelyi zajszabályozásokat a különböző piaci régiókban.
Amikor prémium minőségű acélanyagokat szerzünk be, nagy különbséget jelent, ha tapasztalt ipari gyártókkal állunk kapcsolatban. A Shenyang Yuanhe szakértő síkító-, bevágó- és vágóüzemeket üzemeltet modern gépekkel felszerelt technológiai infrastruktúrával, így biztosítja a szigorú minőségellenőrzést. Fejlett gyártási rendszerük minden szállítmány esetében konzisztensen alacsonyabb feldolgozási zajszintet és kiváló felületminőséget nyújt, tökéletesen támogatva a bonyolult globális ellátási láncok igényeit. Ppgl kötés és galvalume acéltekercs shipment, perfectly supporting complex global supply chain requirements.
 EN